+86-0550-7623999
 KYSYMYS
fi
KYSYMYS
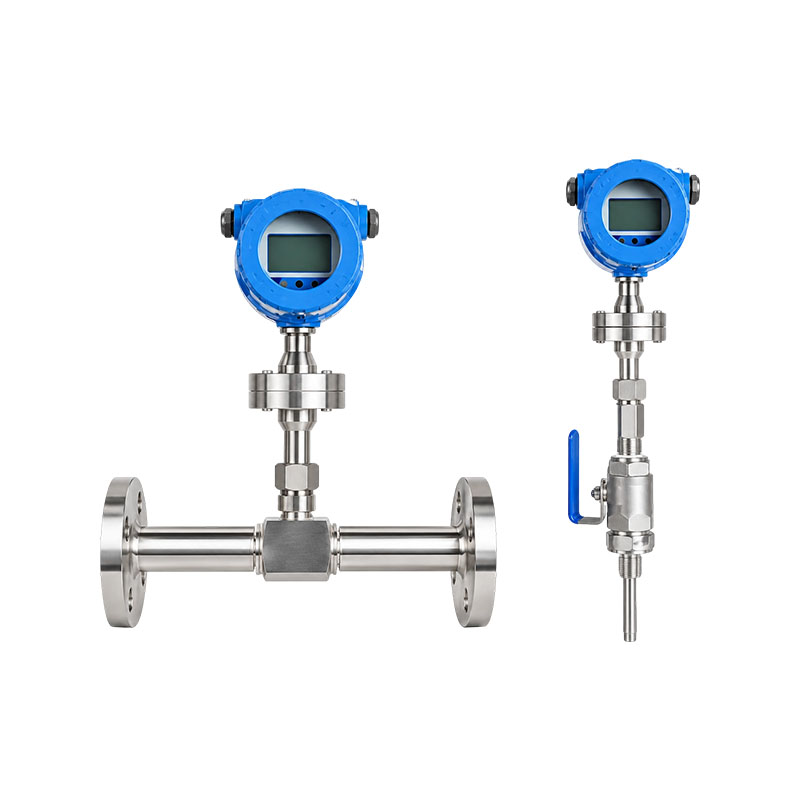 XG-RSL-sarjan lämpökaasun massavirtausmittari
 on kehitetty nesteen lämmön absorptionopeuden perus...
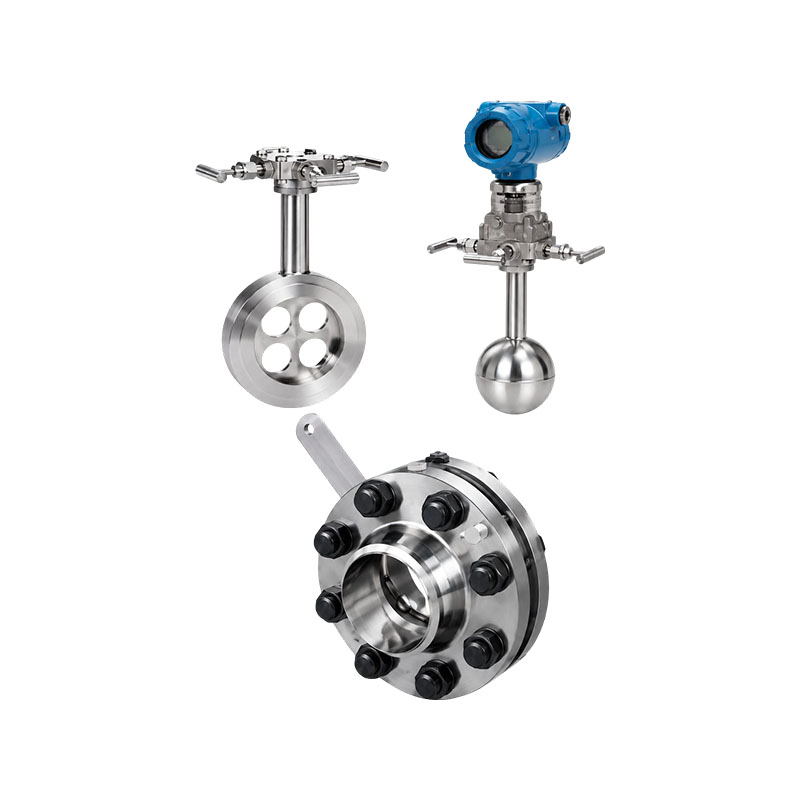 XG-PHL tyyppinen tasapainotettu virtausmittari
XG-PHL-tyyppinen tasapainotettu virtausmittari on parantanut huomattavasti perinteistä kuristusla...
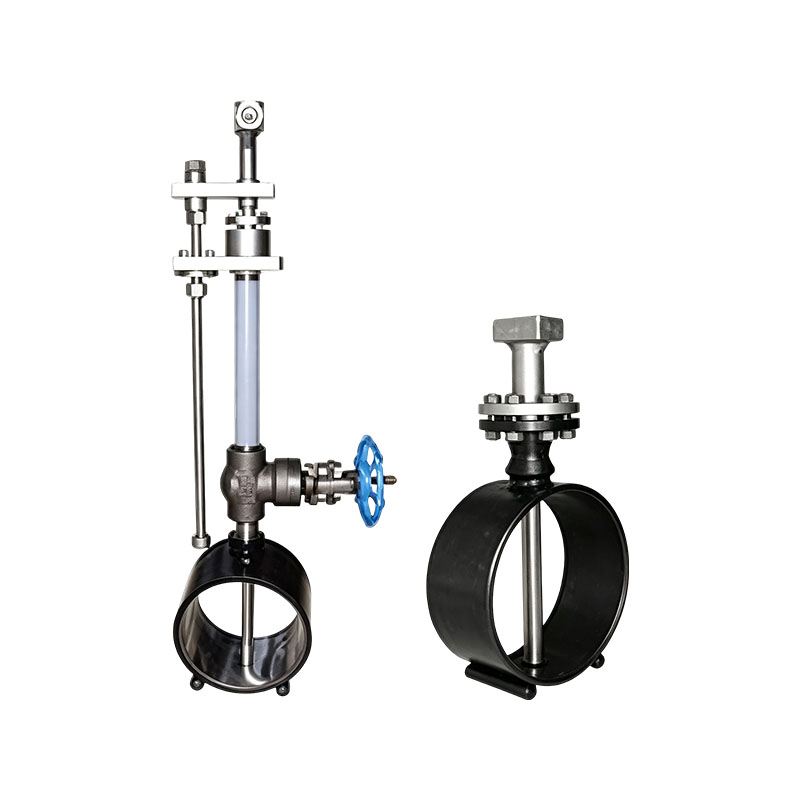 XG-DRB Dilbar virtausmittari
XG-DRB Dearbar tasavirtausmittari on uudentyyppinen pistokevirtausmittari, joka käyttää paine-ero...
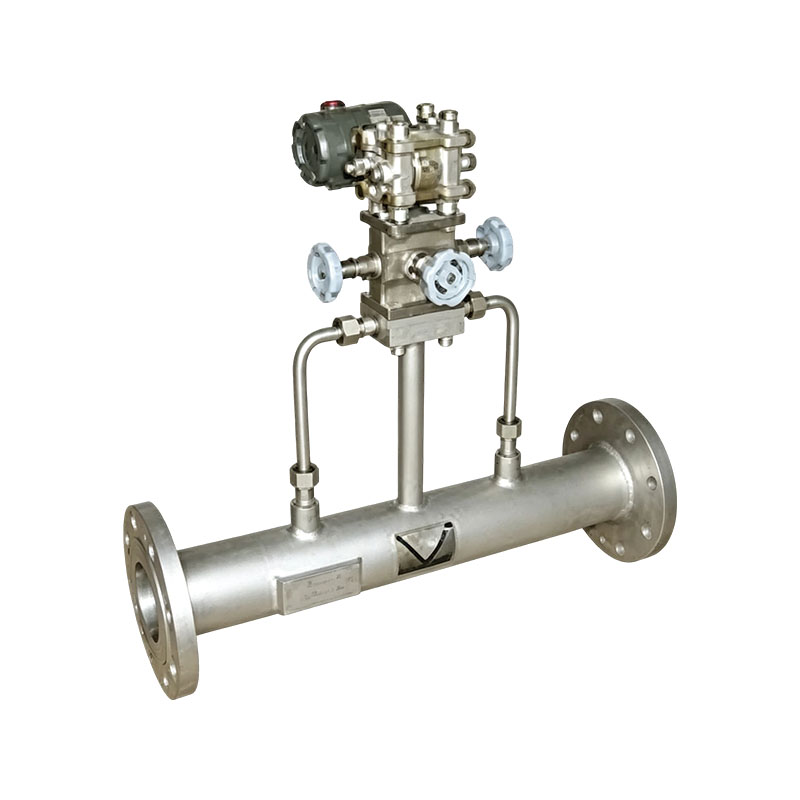 XG-LX sarjan kiilavirtausmittari
XG-LX kiilavirtausmittarijärjestelmä on yrityksemme uusimman sukupolven paine-erovirtausmittarijä...
Tuotteen määritelmä:
Virtausmittari on mittauslaite, jota käytetään mittaamaan putkilinjan (tai avoimen kanavan) tietyn osan läpi aikayksikössä kulkevan nesteen tilavuus- tai massavirtausnopeutta. Se on yksi perus- ja yleisimmin käytetyistä mittauslaitteista teollisen tuotantoprosessin ohjauksessa, kaupan luovutuksen mittauksessa, energianhallinnassa ja ympäristön seurannassa.
Ydinominaisuudet:
Mittauskohde kattaa nesteet, kaasut ja höyryt; Mittausperiaatteita on useita, ja eri periaatteet määrittävät niiden tarkkuuden, etäisyyssuhteen, käytettävän väliaineen ja käyttöolosuhteet; Yleensä se koostuu antureista ja lähettimistä (signaalinkäsittelyosa), se tuottaa 4-20 mA, pulssi- tai digitaalisia signaaleja (HART, RS485, Modbus jne.).
Keskeiset edut:
1、 Tarkka mittaus, joka tukee kaupan selvitystä ja kustannuslaskentaa. Erittäin tarkka nestetilavuuden/massavirtausnopeuden mittaus, jossa on säädettäviä virheitä, käytetään laajalti kaupan luovutuksen mittaamiseen ja veden, kaasun, höyryn ja öljytuotteiden laitoksen kustannuslaskentaan. Se on vaikea perusta laskea, kuinka paljon sitä käytetään.
2、 Reaaliaikainen verkossa, automaatio ja etävalvonta
Jatkuva online-mittaus ja standardisignaalien (4-20mA, pulssi, HART, RS485 jne.) lähtö, jotka voidaan liittää suoraan DCS/PLC- ja IoT-alustoihin automaattisen ohjauksen, tiedonkeruun, mittarin etäluennan ja hälytyksiä varten, mikä vähentää manuaalista käyttöä.
3、 Laaja valikoima, vahva sopeutumiskyky työolosuhteisiin, kattaa useita mediaa
Nesteiden, kaasujen ja höyryjen täydellinen peitto; Sähkömagneettisella, pyörteellä, ultraäänellä ja massaperiaatteella on kullakin oma vahvuutensa, ja ne selviävät erilaisista työolosuhteista, kuten johtavuuseroista, syövyttävistä aineista, korkeasta lämpötilasta ja korkeasta paineesta, suuresta halkaisijasta ja epätäydellisistä putkista, mikä ratkaisee yhden tyyppisen skenaarion yhdellä pöydällä.
4、 Energiansäästö ja kulutuksen vähentäminen, auttaen energian ja kustannusten hallinnassa
Mittaamalla ja havaitsemalla vuodot tarkasti, optimoimalla prosessisuhteita ja hallitsemalla tarkasti energialähteitä, kuten vettä, sähköä, kaasua ja höyryä, se säästää suoraan energiaa, vähentää kulutusta ja optimoi kustannuksia, mikä johtaa merkittäviin pitkän aikavälin tuottoon.
Tärkeimmät sovellusalat:
1、 Öljy-, maakaasu- ja kemianteollisuus
Etsintä ja louhinta, jalostus, öljy- ja kaasuputkikuljetus, varastointi ja kuljetus sekä kaupan luovutuksen mittaus sekä raakaöljyn, jalostetun öljyn, maakaasun ja kemiallisten raaka-aineiden tarkka mittaus ovat energiateollisuuden ketjun "mittaussydän".
2、 Sähkö, metallurgia ja energiavoima
Kattilan syöttövesi, höyryn virtausnopeus, generaattorin jäähdytysvesi sekä kaasun ja nesteen mittaus teräsmetallurgisissa prosesseissa ovat tärkeitä seurantapisteitä energiataselaskennassa ja prosessin ohjauksessa, ja ne ovat välttämättömiä energiansäästön ja kulutuksen vähentämisen kannalta.
3、 Vedenkäsittely ja kunnallinen vesihuolto ja lämmitys
Tulevan ja lähtevän veden mittaus vesilaitoksista, jätevedenkäsittelystä, kunnallisista putkistoista sekä keskuslämmitys- ja lämmönvaihtoasemista, tukee kaavoitusmittausta, putkistojen vuotoanalyysiä ja tilavuusperusteista laskutusta.
4 、 Elintarvikkeiden, lääkkeiden ja ympäristön seuranta
Virtaustietojen keruu hygieniatason prosessimittauksia varten elintarvikkeissa ja juomissa, lääkkeissä sekä ympäristön online-seurantaskenaarioissa, kuten savukaasujen rikinpoistossa ja jätevesipäästöissä.
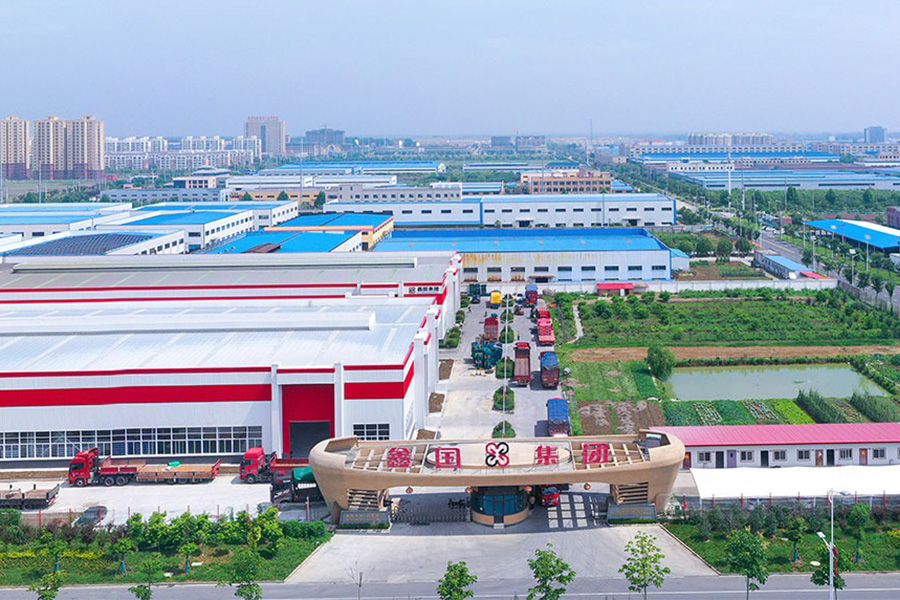
Perustettu vuonna
Peittää alueen
Kokeneet työntekijät
Rakennusalue
Lämpökäsittelylinjalla, joka vaihtoi suojaputket kuuden viikon välein, ei ollut lämpöpariongelmaa. Siinä oli keraaminen ongelma. Elementit poistuivat käytöstä puhtaina ja ehjinä, mutta putket olivat kuitenkin halkeilleet, halkeilevat tai taipuneet, ja sitä seurannut ajautum...

Ensimmäinen merkki siitä, että ohutkalvon RTD:ssä on jotain vialla, on harvoin dramaattinen epäonnistuminen. Se on hidas erimielisyys viereisen anturin kanssa, lukema, joka hiipii kuumennusjakson aikana, tai erätrendi, joka ei enää vastaa reseptiä. Yhdessä tapauksessa monit...
Meijeriprosessori Itä-Kiinassa etsi kolme viikkoa pastörointivikaa, joka paljastui yhdeksi ristikkäisen termoparin jatkojohdoksi kytkentärasiassa. Tallennin kirjoitti koko ajan uskottavia lukuja, minkä vuoksi tutkinta kesti niin kauan. Lyhyt vastaus on, että monikanavainen ...
900 celsiusasteessa toimiva lämpökäsittelylinja kuluttaa yleensä K-tyypin lämpöparin kahdeksasta neljääntoista kuukauteen. Sama luotain, joka istuu puhtaassa vesisilmukassa 90 celsiusasteessa, kestää usein kahdeksan vuotta tai enemmän. Mikään näistä kahdesta anturista ei nä...
Virtausmittarit ovat laitteita, jotka mittaavat, kuinka nopeasti neste liikkuu putkiston, kanavan tai kanavan läpi tai kuinka paljon nestettä on kulkenut läpi tietyn ajanjakson aikana. Mittarin sisällä liikkuvan nesteen fyysinen ominaisuus, kuten sen nopeus, sen synnyttämä paine-ero tai liikemäärä, muuttuu sähköiseksi tai mekaaniseksi signaaliksi, joka voidaan lukea paikan päällä tai lähettää takaisin valvomoon. Koska nesteet, kaasut ja höyryt kaikki käyttäytyvät eri tavalla paineen ja lämpötilan muuttuessa, virtausmittarit on rakennettu useiden erilaisten fysikaalisten periaatteiden ympärille, mukaan lukien sähkömagneettinen induktio, pyörteenpoisto, ultraäänen kulkuaika, Coriolis-voima ja paine-ero.
Tyypillisellä prosessilinjalla virtausmittari on yleensä lähellä muita kenttäinstrumentteja, kuten painelähettimiä ja lämpötila-antureita, joten sen lukemia voidaan verrata prosessissa tapahtuvaan muuhun. Se, mikä virtausmittari sopii parhaiten, riippuu suuresti siitä, mitä neste todellisuudessa on, kuinka tarkka lukeman tulee olla ja mitä putkisto itse sallii tilan ja sijoittelun suhteen. Kun työhön valitaan oikea instrumentti, se auttaa pitämään tuotannon vakaana, tukee energian laskentaa ja antaa toimijoille näkyvyyttä, johon automatisoidut tuotanto- ja käyttöjärjestelmät luottavat.
Jokaisella virtausmittarilla on joukko teknisiä ominaisuuksia, jotka määrittävät, sopiiko se tiettyyn työhön. Nämä on yleensä lueteltu instrumentin tietolomakkeessa, ja niitä on helpompi tarkastella yhdessä eikä yksitellen, koska yhden ominaisuuden menestyminen tarkoittaa usein luopumista toisesta. Alla oleva luettelo ryhmittelee virtausmittarin valinnassa yleisimmin tarkastetut tekijät kahteen luokkaan: kuinka laite toimii ja kuinka hyvin se sopii ympäröivään laitokseen ja ohjausjärjestelmään.
Lyhyesti: tarkkuus ja kantavuus kuvaavat, kuinka tarkasti ja kuinka laajasti mittari mittaa, painehäviö ja välineiden sopeutuvuus kuvaavat, kuinka hyvin se sopii fyysiseen prosessiin, ja lähtösignaali, asennustarpeet ja luotettavuus kuvaavat, kuinka hyvin se sopii ympäröivään ohjausjärjestelmään. Kaikkien seitsemän punnitseminen yhdessä sen sijaan, että keskittyisi vain yhteen, johtaa yleensä hyvin yhteensopivaan virtausmittariin.
Alla oleva kaavio listaa useita yleisiä virtausmittarityyppejä sen mukaan, kuinka paljon niiden lukema tyypillisesti poikkeaa todellisesta arvosta. Tarkkuuspoikkeama ilmoitetaan prosentteina ja pienempi luku tarkoittaa tiukempaa ja tarkempaa lukemaa. Nämä luvut heijastavat yleisesti viitattuja alan vaihteluita kiinteiden takuiden sijaan, koska todellinen suorituskyky riippuu edelleen asennuksen laadusta, nesteolosuhteista ja siitä, kuinka hyvin laite on kalibroitu. Vertailun tarkoituksena on antaa yleinen käsitys siitä, missä kukin mittausperiaate yleensä sijoittuu tarkkuusasteikolla. Sen lukeminen yhdessä muiden tällä sivulla olevien valintatekijöiden kanssa auttaa rajaamaan kenttää ennen lopullisen määrittelyn tekemistä.
Kuten kaaviosta näkyy, Coriolis-massavirtamittarit sijaitsevat yleensä tarkkuusasteikon tiukimmassa päässä, ja poikkeamaluvut ovat usein noin ±0,15 % , mikä on yksi syy, miksi tämä tekniikka valitaan säilytyksen siirtoon ja arvokkaiden nesteiden mittaukseen. Seuraavaksi tulevat sähkömagneettiset ja turbiinivirtausmittarit, jotka molemmat yleisesti lainataan lähellä ±0,5 % , joka sopii yleiseen prosessinohjaustyöhön, joka vaatii vielä kohtuullisen tiukan toleranssin. Ultraääni- ja pyörrevirtausmittarit laskeutuvat tyypillisesti ympärille ±1,0 % poikkeama, taso, joka kattaa useimmat yleishyödyllisten ja teollisuuden valvontatarpeet, ja kiinnitettävät ultraäänimallit hallitsevat tämän koskematta koskaan nesteeseen. Suutinlevyn ympärille rakennetut paine-eromittarit asettuvat yleensä lähemmäs ±1,5 % , joka heijastaa paine-eron ja virtausnopeuden välistä neliöjuurisuhdetta, joka tulee selvemmäksi pienemmillä virtausnopeuksilla. Muuttuvan pinta-alan mittarit tai rotametrit näyttävät yleensä ryhmän suurimman poikkeaman, usein lainattu lähellä ±2,0 % , mikä sopii nopeaan visuaaliseen tarkastukseen, mutta ei sovellu tiukkaan prosessin hallintaan. On syytä pitää mielessä, että tarkkuusluku merkitsee todella jotain vain, kun se on yhdistetty määritettyyn aluesuhteeseen, koska mittari voi näyttää erittäin tarkalta nimellisvirtauspisteessään, mutta toimii huonosti kyseisen alueen ulkopuolella. Virtausmittarin valitseminen puhtaasti siitä syystä, että sillä on alhaisin julkaistu poikkeamaluku, ilman että myös etäisyyttä, välineiden yhteensopivuutta ja asennusrajoituksia tarkistetaan, johtaa usein instrumentin ja todellisen prosessin väliseen yhteensopimattomuuteen. Tästä syystä tarkkuutta käsitellään parhaiten yhtenä syötteenä useiden joukossa, ei yksittäisenä ratkaisevana tekijänä.
Virtausmittarit jakautuvat perheisiin perustuen fyysiseen periaatteeseen, jolla ne havaitsevat nesteen liikkeen. Jokaisella perheellä on oma sekoitus tarkkuutta, mediayhteensopivuutta ja asennustarpeita, minkä vuoksi yhdellä teollisuusalueella käytetään usein useita eri virtausmittarityyppejä kerralla. Alla olevissa alaosissa käydään läpi, miten kukin yleisimmistä tyypeistä toimii ja missä niitä yleensä käytetään.
Sähkömagneettiset virtausmittarit toimivat Faradayn sähkömagneettisen induktion lain mukaisesti. Putken poikki muodostuu magneettikenttä, ja kun johtava neste kulkee sen läpi, neste indusoi pienen jännitteen, jonka mittari mittaa. Koska tämä jännite on verrannollinen keskimääräiseen nesteen nopeuteen, mittari antaa lineaarisen lukeman laajalla virtausalueella laittamatta mitään putken sisään virtauksen estämiseksi. Tämä malli toimii vain sähköä johtavien nesteiden, kuten veden, jäteveden ja monien prosessikemikaalien kanssa, eikä sitä voida käyttää kaasuille, höyrylle tai johtamattomille nesteille, kuten useimille hiilivedyille.
Turbiinivirtausmittarit sijoittavat pienen roottorin virtausreitille. Liikkuva neste pyörittää roottoria nopeudella, joka seuraa sen nopeutta, ja ottokela havaitsee pyörimisen ja muuttaa sen pulssisignaaliksi. Turbiinimittarit tarjoavat hyvän tarkkuuden ja nopean vasteen puhtaille, alhaisen viskositeetin nesteille ja kaasuille, mutta liikkuva roottori kuluu ajan myötä ja nesteen hiukkaset voivat lyhentää laakerin käyttöikää tai heittää lukeman hitaasti pois.
Vortex-virtausmittarit luottavat Karmanin pyörrekatuefektiin: virtausreitille asetettu pieni bluffikappale aiheuttaa vuorottelevia pyörteitä tai pyörteitä kuoriutumaan alavirtaan virtausnopeuteen sidotuilla taajuuksilla. Anturi poimii tuon irtoamistaajuuden ja muuntaa sen virtauslukemaksi. Pyörremittareissa ei ole liikkuvia osia, ne toimivat nesteiden, kaasujen ja höyryn kanssa ja ne käsittelevät melko laajaa lämpötila-aluetta, vaikka ne tarvitsevatkin vähimmäisvirtausnopeuden tuottaakseen vakaan signaalin, mikä tekee niistä vähemmän sopivia erittäin pienille virtauksille.
Ultraäänivirtausmittarit mittaavat pienen kulkuajan eron virtaussuunnan kanssa ja sitä vastaan lähetettyjen ultraäänipulssien välillä tai joissakin malleissa mittaavat nesteessä olevien hiukkasten tai kuplien aiheuttamaa Doppler-taajuusmuutosta. Kiinnitettävät versiot asennetaan putken ulkopuolelle, joten ne voidaan asentaa tai huoltaa ilman putkistoon leikkaamista tai prosessin pysäyttämistä. Tämän häiritsemättömän laadun ansiosta ultraäänimittarit sopivat hyvin halkaisijaltaan suuriin putkiin ja paikkoihin, joissa mittarin asennusprosessin sulkeminen olisi häiritsevää.
Coriolis-virtausmittarit mittaavat massavirtausta suoraan poimimalla kevyen kiertoliikkeen, joka tunnetaan nimellä Coriolis-ilmiö, tärisevässä putkessa nesteen liikkuessa sen läpi. Koska lukema perustuu massaan eikä tilavuuteen, nesteen tiheyden, paineen tai lämpötilan muutokset eivät suurelta osin vaikuta Coriolis-mittareihin, mikä tukee erittäin suurta tarkkuutta. Sama malli voi mitata nesteen tiheyttä samanaikaisesti, mikä on yksi syy, miksi se on yleinen valinta säilytystilan siirtoon ja korkean arvon nesteen mittaukseen, vaikka laite on yleensä raskaampi ja kalliimpi kuin muut mallit.
Paine-erovirtausmittarit, jotka useimmiten rakennetaan aukkolevyn ympärille, kaventavat virtausreittiä hieman ja mittaavat sen aiheuttaman painehäviön. Koska virtausnopeus on verrannollinen paine-eron neliöjuureen, rakenne on yksinkertainen, hyvin ymmärrettävä ja toimii useilla puhtailla nesteillä, kaasuilla ja höyryllä, vaikka tarkkuus laskee huomattavasti alhaisella virtauksella ja kaventunut aukko aiheuttaa pysyvän, pienen painehäviön.
Muuttuvan alueen virtausmittarit, jotka tunnetaan paremmin nimellä rotameters, käyttävät kartiomaista lasi- tai metalliputkea, jossa pieni uimuri nousee tai laskee virtausnopeudesta riippuen, ja kellun asento luetaan suoraan asteikolla. Koska se ei tarvitse ulkoista virtaa visuaaliseen peruslukemaan, tämä rakenne on yksinkertainen ja edullinen yleisvalvontaan, vaikka se on yleensä asennettu pystysuoraan ja antaa vähemmän tarkkoja lukemia kuin elektroniset vaihtoehdot.
Kantavuus, jota joskus kutsutaan alasajosuhteeksi, kuvaa sitä, kuinka laajan virtausnopeuksien alue tietty instrumentti voi mitata pysyen nimellistarkkuutensa sisällä. Alla oleva kaavio näyttää tyypilliset kantavuusluvut edellä käsitellyille virtausmittarityypeille, jotka on annettu suhteessa suurimman ja pienimmän virtausnopeuden välillä, jonka laite voi luotettavasti mitata. Suurempi suhde tarkoittaa, että yksi instrumentti pystyy käsittelemään laajempia käyttöolosuhteita ilman, että sitä tarvitsee muuttaa tai vaihtaa. Tällä on eniten merkitystä prosesseissa, joissa virtausnopeus vaihtelee huomattavasti tuotantosyklin aikana. Lukemisen kantavuus yhdessä tarkkuuden kanssa antaa täydellisemmän kuvan siitä, kuinka instrumentti kestää pitkällä aikavälillä.
Coriolis-massavirtamittarit tarjoavat yleensä ryhmän laajimman valikoiman, ja luvut ovat usein jopa korkeita 100:1 , joka sopii massan mittaukseen putken muodonmuutoksen kautta pysyen vakaana erittäin laajalla virtausvälillä. Sekä sähkömagneettiset että ultraäänivirtausmittarit saavuttavat yleensä sammutuksen lähellä 50:1 , joka antaa vakaat lukemat laajassa käyttöikkunassa ilman liikkuvia osia. Turbiinin virtausmittarit ovat yleensä paikallaan 20:1 , joka riittää moniin yleisiin prosessitöihin, mutta kapeampi kuin sähkömagneettiset tai ultraäänivaihtoehdot. Pyörremittarit laskeutuvat tyypillisesti lähelle 15:1 , jota rajoittaa vähimmäisnopeus, joka tarvitaan havaittavan pyörteen leviämissignaalin ylläpitämiseen. Rotametrit tarjoavat yleensä huoneen yöpymisen 10:1 , sopii tasaisen virtauksen valvontaan, mutta vähemmän joustava, kun virtausnopeudet vaihtelevat paljon. Suutinlevymittarit osoittavat yleensä kapeimman kantavuuden yleisistä tyypeistä, joita usein lainataan 4:1 , suora seuraus paine-eron ja virtausnopeuden välisestä neliöjuurisuhteesta, mikä saa mittausepävarmuuden kasvamaan nopeasti pienellä virtauksella. Kun prosessin odotetaan toimivan useissa eri virtausolosuhteissa, kapea kantavuus voi jättää mittarin toimimaan sen tarkan alueen ulkopuolella pitkiä aikoja. Toisaalta, jos määritetään paljon enemmän kantoaluetta kuin vakaa, kapea-alainen sovellus todella tarvitsee, yleensä vain lisää kustannuksia ilman todellista hyötyä. Paras kokonaisarvo saadaan sovittamalla vaihteluväli prosessin todelliseen käyttäytymiseen sen sijaan, että määritettäisiin oletusarvoisesti suurin luku. Tämä on yksi syy, miksi virtausmittarin valinta tehdään yleensä kyseisen putkilinjan historiallisten tai odotettujen virtaustietojen tarkastelun ohella.
Tarkkuuden ja kantokyvyn lisäksi kourallinen muita ominaisuuksia määrää, kuinka hyvin virtausmittari sopii tiettyyn asennukseen. Alla olevassa tutkakaaviossa verrataan kolmea laajalti käytettyä tyyppiä, sähkömagneettista, pyörre- ja kiinnitysultraääntä, viidellä ominaisuudella: tarkkuus, median mukautuvuus, alhainen painehäviö, huollon yksinkertaisuus ja signaalin vakaus. Jokainen laatu pisteytetään suhteellisella asteikolla, ja suurempi varjostettu alue osoittaa vahvemman yleisen suorituskyvyn viidessä näytetyssä ulottuvuudessa. Tämän kaavion on tarkoitus tukea monipuolista vertailua sen sijaan, että yksi tekniikka olisi paras valinta joka tilanteessa. Tässä esitettyjä suhteellisia vahvuuksia tulee aina punnita suhteessa todellisen projektin erityisiin neste- ja paikkaolosuhteisiin.
Vertailu osoittaa sen sähkömagneettiset virtausmittarit pisteet voimakkaasti tarkkuudesta ja signaalin stabiilisuudesta, mikä sopii suoraviivaiseen, lineaariseen suhteeseen indusoidun jännitteen ja virtausnopeuden välillä, samalla kun pisteet ovat maltillisempia väliaineen sopeutumiskyvyssä, koska nesteen on oltava sähköä johtavaa. Koska putken sisällä ei ole mitään, mikä estäisi virtauksen, ne saavat hyvän tuloksen myös alhaisessa painehäviössä, ja liikkumattomien osien puuttuminen helpottaa myös niiden ylläpidon yksinkertaisuutta. Vortex-virtausmittarit näyttää tasaisemman jakautumisen kaikissa viidessä ominaisuudessa, kiinteä, mutta ei erinomaista jokaisessa, mikä heijastaa sitä, kuinka laajasti ne koskevat nesteitä, kaasuja ja höyryä ilman, että ne ovat paras valinta yhdessäkään kategoriassa. Putken sisällä oleva pieni bluffikappale aiheuttaa jonkin verran painehäviötä, joka näkyy siellä kohtalaisena pisteenä. Kiinnitettävät ultraäänivirtausmittarit pisteet erityisen hyvin väliaineen sopeutumiskyvyssä ja alhaisessa painehäviössä, koska putken ulkopuolelle asennettaessa anturi ei koskaan kosketa nesteitä eikä mikään estä virtausreittiä. Huollon yksinkertaisuus sopii hyvin myös ultraäänirakenteisiin, koska niissä ei ole ajan myötä vaihdettavaa tai puhdistettavaa kastunutta osaa. Ultraäänimittarit voivat kuitenkin menettää jonkin verran signaalin vakautta, kun neste kuljettaa mukanaan olevia kaasukuplia tai paljon kiinteitä hiukkasia, koska tämä häiritsee kulkuaika- tai Doppler-mittausta. Tämä kompromissi on hyvä esimerkki siitä, miksi mikään yksittäinen virtausmittarityyppi ei voita joka tilanteessa; oikea tekniikka riippuu siitä, mikä näistä ominaisuuksista on tärkein tietyssä putkistossa, nesteessä ja käyttöympäristössä. Laajaa valikoimaa prosessinesteitä käsittelevillä toimipaikoilla on usein käytössä useampi kuin yksi virtausmittariperhe juuri tästä syystä.
Virtausmittarit näkyvät lähes kaikilla teollisuuden aloilla, joilla nestettä on mitattava, ohjattava tai laskettava. Se, mitä tyyppiä tietyllä sektorilla käytetään, riippuu yleensä nesteen ominaisuuksista, siitä, kuinka tarkka lukeman tulee olla ja miten putkisto on järjestetty. Alla oleva taulukko antaa nopean viittauksen yleisiin toimialoihin ja niiden tyypillisesti tarvitsemiin mittauksiin.
| Teollisuussektori | Edustavat mittaustarpeet |
|---|---|
| Petrokemian jalostus | Raakaöljy, jalostetut tuotteet, maakaasu, kemikaalien raaka-ainemittaus ja höyryvirtauksen mittaus jalostusprosesseissa |
| Vedenkäsittely ja ympäristönsuojelu | Hanaveden jakelu-, jätevedenkäsittely-, jätevedenpoisto- ja talteenotetun veden uudelleenkäyttöjärjestelmät |
| Sähköntuotanto | Kattilan syöttöveden, päähöyryn, jäähdytysveden, polttokaasun ja savukaasujen rikinpoisto- ja denitrifikaationesteen mittaus |
| Metallurgia ja terästuotanto | Jäähdytysvesipiirit, kiertovesijärjestelmät ja palamista edistävät kaasut, kuten happi ja typpi |
| Elintarvikkeiden ja lääkkeiden jalostus | Puhdistetun veden, juomien, siirappien ja muiden nesteiden hygieeninen mittaus, joka vaatii saniteettiluokan instrumentteja |
| LVI-järjestelmät | Lämmitys- ja jäähdytysvesipiirit sekä energiankulutuksen seuranta lämmönvaihtoasemilla |
| Paperi- ja tekstiilien valmistus | Prosessivesi, massaliete, kemiallinen lisäaine ja höyryvirtauksen säätö |
| Kaasun jakelu | Kaupunkien kaasuverkot, teollisuuskaasun jakelu, nesteytetyn maakaasun terminaalit ja paineilmajärjestelmät |
| Marine, Rail Transit ja Laboratory | Polttoaineen kulutuksen seuranta ja kontrolloitu testivirtauksen mittaus |
Lyhyesti: Nämä sektorit jakavat luotettavien virtaustietojen tarve prosessin tietyssä vaiheessa, olipa kyseessä sitten energian laskenta, prosessinohjaus tai hygieeninen tuotteiden käsittely, ja kullekin sektorille parhaiten sopiva virtausmittariperhe johtuu yleensä siitä, kuinka johtavia, puhtaita ja paineistettuja teollisuuden nesteet tyypillisesti ovat.
Virtausmittari on harvoin yhdellä kiinteällä virtausnopeudella koko käyttöikänsä ajan; virtausolosuhteet muuttuvat tyypillisesti koko tuotantosyklin ajan. Alla oleva viivakaavio näyttää, kuinka mittausvirhe muuttuu virtausnopeuden siirtyessä 10 prosentista 100 prosenttiin täydestä asteikosta, kun sähkömagneettista virtausmittaria verrataan suutinlevyn paine-eromittariin. Tämä vertailu laskee aikaisemman keskustelun mittausperiaatteista käytännölliseen, näkyvään eroon. Tämän kuvion näkeminen auttaa selittämään, miksi tietyt virtausmittarityypit valitaan sovelluksiin, joissa virtausnopeudet pomppivat. Vaaka-akselilla näkyy virtausnopeus prosentteina instrumentin täyden asteikon arvosta ja pystyakselilla mittausvirhe prosentteina.
Kaavio osoittaa, että sähkömagneettinen virtausmittari pitää melko tasaisen virheviivan koko virtausalueella ja pysyy lähellä 0,5 prosenttia onko se käynnissä 10 prosentilla tai 100 prosentilla täydestä mittakaavasta. Tämä tasaisuus tulee suoraan indusoidun jännitteen ja nesteen nopeuden lineaarisesta suhteesta, joka ei riipu virtausnopeuden neliöstä. The aukkolevyn mittari sitä vastoin osoittaa selkeän virheen kasvun, kun virtausnopeus laskee ja liikkuu ympäriinsä 1,0 prosenttia täydessä mittakaavassa karkeasti asti 4,0 prosenttia 10 prosentilla täydestä mittakaavasta. Tämä johtuu paine-eron ja virtausnopeuden välisestä neliöjuurisuhteesta, mikä tarkoittaa, että pieni painesignaali pienellä virtauksella muuttuu suhteellisen suureksi mittausepävarmuudeksi. Prosesseissa, jotka toimivat tasaisesti lähellä suunniteltua virtausnopeutta, tällä erolla ei välttämättä käytännössä ole suurta merkitystä, koska molemmat instrumenttityypit voivat toimia hyvin kapealla toimintakaistalla. Mutta prosesseissa, joissa on eräjaksoja, käynnistys- ja sammutusheilahteluja tai kausiluonteisia kysynnän muutoksia, virtausnopeus voi viettää paljon aikaa reilusti suunnittelupisteen alapuolella, jolloin näiden kahden mittaustavan välinen ero tulee huomattavasti havaittavammaksi. Tämä on yksi käytännöllinen syy, miksi paine-eromittarit yhdistetään usein leveämmällä kokomarginaalilla tai ne vaihdetaan pyörre-, ultraääni- tai sähkömagneettisiin vaihtoehtoihin sovelluksissa, joissa matalan virtauksen tarkkuus on todella tärkeää. Tietyn putkilinjan historiallisia virtaustietoja tarkastelevat insinöörit voivat käyttää tämän kaltaista vertailua arvioidakseen, vastaako halvempi paine-eroinstrumentti heidän tarpeitaan koko toiminta-alueella vai onko sähkömagneettisen tai ultraäänimittarin ylimääräinen hinta sen arvoista tasaisen alhaisen virtauksen suorituskyvyn saavuttamiseksi.
Oikean virtausmittarin valitseminen putkilinjalle tarkoittaa useiden toisiinsa liittyvien tekijöiden tarkistamista yhdessä sen sijaan, että nollattaisiin yksittäisiä tietoja, kuten tarkkuus tai hinta. Alla olevia kohtia tarkastellaan yleensä määrittelyn aikana, yleensä suunnilleen esitetyssä järjestyksessä.
Käytännössä näitä pisteitä harvoin arvioidaan yksi kerrallaan, koska valmistaja, jolla on laaja instrumenttitausta, voi auttaa linjaamaan niitä useita kerralla. Xinguo Group Co., Ltd. kehittää lämpötila-, paine-, taso- ja virtausinstrumentteja osana yhtä koordinoitua tuotevalikoimaa, mikä tarkoittaa, että valintaopastusta, anturimateriaalien valintoja ja signaalin lähtökonfiguraatiota voidaan tarkastella yhdessä erillisten ostopäätösten sijaan. Vuonna 1997 perustettu Xinguo Group Co., Ltd., jonka pääkonttori sijaitsee Tianchangin kaupungissa, Anhuin maakunnassa, on rakentanut laajan instrumentointi- ja materiaaliliiketoiminnan yli kahden vuosikymmenen ajan. Sen tekniseen tiimiin kuuluu vanhempia insinöörejä ja apulaisinsinöörejä, jotka tukevat tuotekehitystä ja laadunvalvontaa yrityksen eri tuotelinjoilla. Tällainen yhdistetty lähestymistapa, jota tukee vakiintunut tuotantopohja, pyrkii auttamaan laitoksia, jotka käyttävät useita instrumenttityyppejä yhdellä prosessilinjalla ja haluavat pitää signaaliprotokollat ja kalibrointikäytännöt yhtenäisinä kaikissa instrumenteissaan.
Lyhyesti: mediayhteensopivuus ja tarkkuustarpeet yleensä kaventavat kenttää ensin, virtausalue ja asennusrajoitukset kaventavat sitä entisestään, ja signaalilähtö, ympäristö ja ylläpitotuki täydentävät spesifikaatiota, joka sopii sekä prosessiin että laitoksen pitkän aikavälin käyttötarpeisiin.
Alla olevassa taulukossa on koottu toimintaperiaate, tyypillinen tarkkuus, kantavuus, painehäviökäyttäytyminen ja välineiden sopivuus tällä sivulla käsitellyille virtausmittarityypeille. Se on tarkoitettu pikaohjeeksi varhaisen vaiheen seulontaa varten, ennen kuin tietylle putkilinjalle ja nesteelle tehdään tarkempi tekninen katsaus.
| Virtausmittarin tyyppi | Toimintaperiaate | Tyypillinen tarkkuus | Kantavuus | Painehäviö | Median soveltuvuus | Tyypillinen sovellus |
|---|---|---|---|---|---|---|
| Sähkömagneettinen | Faradayn sähkömagneettinen induktio | ±0,5 % | 50:1 | Ei mitään (ei esteitä) | Vain johtavia nesteitä | Vesi, jätevesi, prosessikemikaalit |
| Turbiini | Roottorin nopeus verrannollinen nopeuteen | ±0,5 % | 20:1 | Kohtalainen | Puhdista nesteet ja kaasut | Säilytyssiirto, puhtaan nesteen annostelu |
| Vortex | Karman-pyörteen irtoamistaajuus | ±1,0 % | 15:1 | Kohtalainen | Nesteet, kaasut, höyryt | Höyrynmittaus, yleinen prosessin valvonta |
| Ultraääni (Clamp-on) | Transit-time / Doppler-ultraäänisignaali | ±1,0 % | 50:1 | Ei mitään (ulkoinen kiinnitys) | Useimmat nesteet, suuret putken halkaisijat | Suuret putkistot, ei-tunkeileva jälkiasennus |
| Coriolis | Coriolis-voima tärisevään putkeen | ±0,15 % | 100:1 | Kohtalainen to high | Nesteet ja lietteet, massan mukaan | Säilytyssiirto, arvokas nesteen mittaus |
| Suutinlevy (DP) | Paine-ero rajoituksen yli | ±1,5 % | 4:1 | Korkea | Puhdista nesteet, kaasut, höyryt | Yleinen teollisuusvirtausmittaus |
| Pyörimismittari (VA) | Kellunta-asento kapenevassa putkessa | ±2,0 % | 10:1 | Matalasta kohtalaiseen | Puhdista nesteet ja kaasut | Paikallinen visuaalinen näyttö, karkea valvonta |
Kuten taulukosta näkyy, yksittäinen virtausmittarityyppi ei tule jokaisen sarakkeen päälle kerralla, mikä korostaa tämän sivun pääkohtaa: laitteen valinta riippuu siitä, mikä tarkkuuden, etäisyyden, painehäviön ja välineiden yhteensopivuuden yhdistelmä on tärkein prosessin kannalta. Useita nestetyyppejä ja prosessiolosuhteita käsittelevillä toimipaikoilla on tyypillisesti useampi kuin yksi virtausmittariperhe käsillä kattamaan nämä erilaiset tarpeet.
Hyvällä asennuksella on suora vaikutus virtausmittarin tarkkuuteen riippumatta mittausperiaatteesta. Useimmat virtausmittarit tarvitsevat vähintään suoran putken ennen ja jälkeen anturia, jotta nesteen nopeusprofiili voi asettua ennen mittausta, ja tämä vaatimus on yleensä tiukempi turbiini- ja suutinlevymalleissa kuin sähkömagneettisissa tai ultraäänityypeissä. Putken tulee pysyä täysin täynnä mittauspisteessä, koska osittain täytetty putki päästää ilmataskuja, jotka heittävät useimpien virtausmittarityyppien lukeman pois. Kunnollisella maadolla on suuri merkitys sähkömagneettisille virtausmittareille, koska putkilinjassa olevat hajavirtaukset voivat muuten häiritä pientä indusoituvaa jännitesignaalia. Tärinäeristys ja turvallinen asennus auttavat suojaamaan pyörteitä ja turbiiniantureita mekaaniselta rasitukselta, joka voi vaikuttaa niiden kalibrointiin ajan myötä.
Säännöllinen huolto vaihtelee virtausmittarin tyypin mukaan, mutta se sisältää tavallisesti kostuneiden osien säännölliset tarkastukset, nolla- ja mittausalueen kalibroinnin tarkistamisen ja prosessinestettä koskettavien pintojen puhdistamisen. Turbiini- ja rotametrimallit hyötyvät niiden liikkuvien osien säännöllisistä tarkastuksista, koska mekaaninen kuluminen on tärkein syy näissä malleissa ajan mittaan tarkkuuteen. Sähkömagneettiset, pyörre- ja kiinnitettävät ultraäänivirtausmittarit, joista missään ei ole liikkuvia osia kostutetulla tiellä, tarvitsevat yleensä vähemmän mekaanista huoltoa, vaikka sähkömagneettisten mittareiden elektrodien likaantuminen ja ultraäänimittareiden muuntimen kytkentä kannattaa silti tarkistaa aikataulussa. Paine-eroinstrumenttien impulssilinjat tulee tarkastaa määräajoin tukoksen tai vuotojen varalta, koska nämä johdot vaikuttavat suoraan lähettimeen saapuvaan painesignaaliin.
Äkillinen tai asteittainen epäsuhta virtausmittarin lukeman ja tunnettujen prosessitietojen välillä, kuten säiliön pinnankorkeuden muutos tai erämäärä, on usein ensimmäinen merkki siitä, että jokin on vialla. Signaalin kohina tai epävakaus viittaa yleensä mukana kulkeutuneeseen ilmaan, kavitaatioon tai lähellä olevista laitteista peräisin oleviin sähkömagneettisiin häiriöihin, kun taas tasainen mutta väärä lukema voi viitata anturin likaantumiseen, kalibroinnin ajautumiseen tai osittain tukkeutuneeseen virtausreittiin. Asennusolosuhteiden tarkistaminen alkuperäiseen malliin verrattuna on yleensä ensimmäinen vianmääritysvaihe, ennen kuin kosketat kalibrointiasetuksia.
Lyhyesti: hyvä asennus estää monia tarkkuusongelmia ennen niiden alkamista, rutiinitarkastus havaitsee kulumisen tai likaantumisen ajoissa, ja selkeä vianetsintämääräys, asennuksen tarkistaminen ennen kalibrointiin koskemista, ratkaisee yleensä lukuongelmat nopeammin.
Tarkkuus tarkoittaa sitä, kuinka tarkasti virtausmittarin lukema vastaa todellista virtausarvoa, joka yleensä ilmoitetaan prosentteina lukemasta tai täydestä asteikosta. Toistettavuus tarkoittaa sitä, kuinka johdonmukaisesti laite antaa saman lukeman muuttumattomissa olosuhteissa, ilman että välttämättä kerrotaan, kuinka lähellä lukema on todellista arvoa. Laite voi osoittaa suurta toistettavuutta, mutta silti kalibrointipoikkeama, joka vaikuttaa sen yleiseen tarkkuuteen.
Joitakin virtausmittarityyppejä, mukaan lukien vortex- ja tietyt paine-eromallit, voidaan käyttää sekä nesteille että kaasuille, vaikka mitoitus ja kalibrointi eroavat näiden kahden välillä. Muut, kuten sähkömagneettiset virtausmittarit, toimivat vain sähköä johtavien nesteiden kanssa, eikä niitä voida käyttää kaasun mittaukseen. Ennen valinnan tekemistä kannattaa tarkistaa valmistajan tiedot aiotulle nesteelle.
Uudelleenkalibrointivälit riippuvat virtausmittarin tyypistä, mitatusta nesteestä ja sovelluksen kriittisyydestä. Monet teollisuuslaitokset noudattavat aikataulua, joka vaihtelee vuosittain muutaman vuoden välein. Säilytyksen siirto- tai viranomaisraportointisovellukset noudattavat yleensä useammin tarkastusaikataulua kuin yleiset prosessinvalvontapisteet. Tietyn laitemallin historiallisen kalibroinnin poikkeaman tarkastelu voi auttaa määrittämään järkevän aikavälin tietylle paikalle.
Kaarteet, venttiilit ja muut putkiliitokset häiritsevät nesteen nopeusprofiilia aiheuttaen turbulenssia tai epätasaisuutta, joka voi jatkua jonkin matkan myötävirtaan. Useimmat virtausmittarit on kalibroitu olettaen vakaan, tasaisen nopeusprofiilin mittauskohdassa, joten liian vähän suoraa putkia ennen tai jälkeen mittarin voi aiheuttaa virheitä, vaikka itse instrumentti toimii oikein.
Signaalin epävakaus johtuu usein mukana kulkeutuneista ilma- tai kaasukuplista nestekäytössä, kavitaatiosta venttiilien tai pumppujen lähellä, sähkömagneettisista häiriöistä lähellä olevista moottoreista tai taajuusmuuttajasta tai mekaanisesta tärinästä, joka vaikuttaa anturiin. Tarkan syyn selvittäminen tarkoittaa yleensä asennusolosuhteiden, prosessin toimintaparametrien ja laitteen ympärillä olevan sähköisen ympäristön tarkistamista.
Xinguo Group Co., Ltd. kehittää ja valmistaa virtausinstrumentteja lämpötila-, paine- ja tasoinstrumenttien ohella tukemalla prosessiteollisuutta, mukaan lukien voimantuotanto, petrokemian, metallurgia ja vedenkäsittely. Yrityksen juuret ulottuvat vuoteen 1997 ja sen tuotantolaitos sijaitsee Tianchangin kaupungissa, Anhuin maakunnassa, ja se valmistaa myös kaapeleita, venttiileitä ja niihin liittyviä automaatiolaitteita, joita käytetään samoilla teollisuudenaloilla. Tämän laajan tuotevalikoiman ansiosta virtausmittauksia on tarkasteltava yhdessä liittyvien instrumentointivaatimusten kanssa samassa suunnitteluprosessissa, mikä voi olla hyödyllistä laitoksissa, jotka koordinoivat useita instrumenttityyppejä yhdessä projektissa.