+86-0550-7623999
 KYSYMYS
fi
KYSYMYS
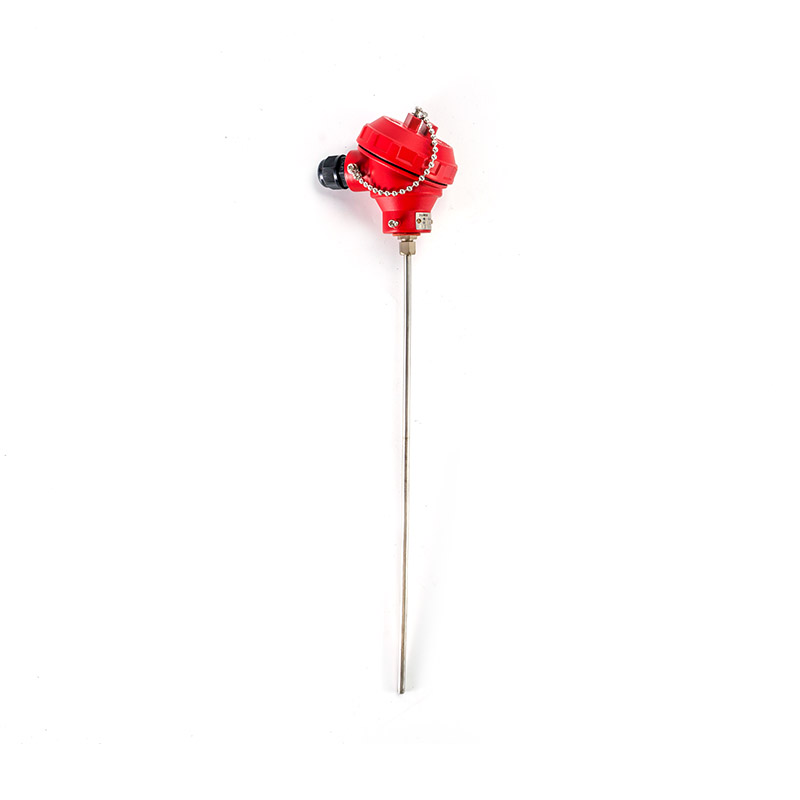 Vaippainen RTD
Koostuu ruostumattomasta teräksestä valmistettusta suojaputkesta, magnesiumoksidieristejauheesta,...
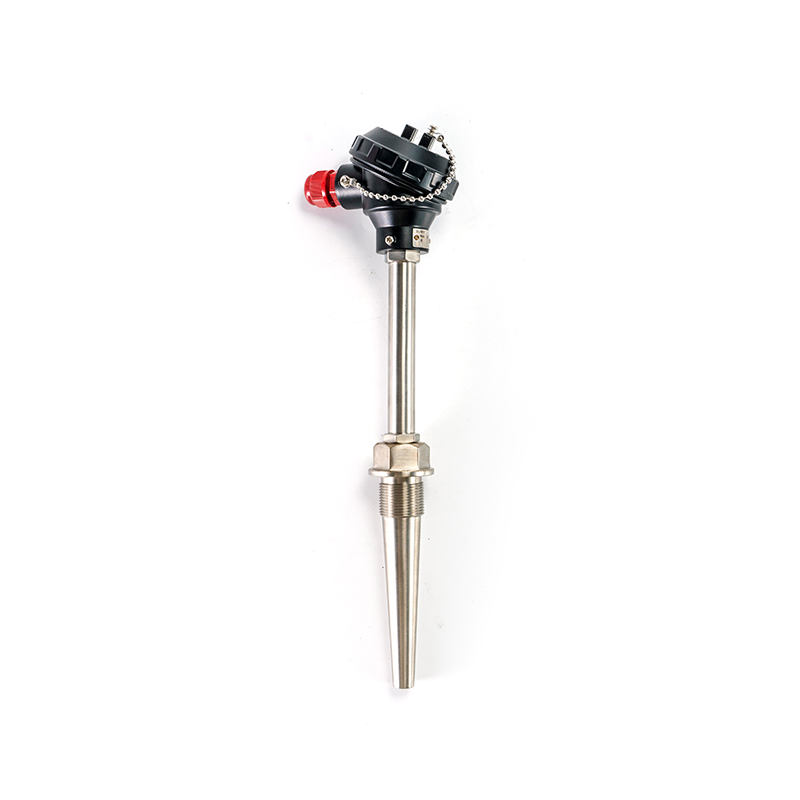 Assembly RTD
Yleensä käytetään näyttölaitteen, tallennuslaitteen, tietokoneen ja muiden laitteiden kanssa, nes...
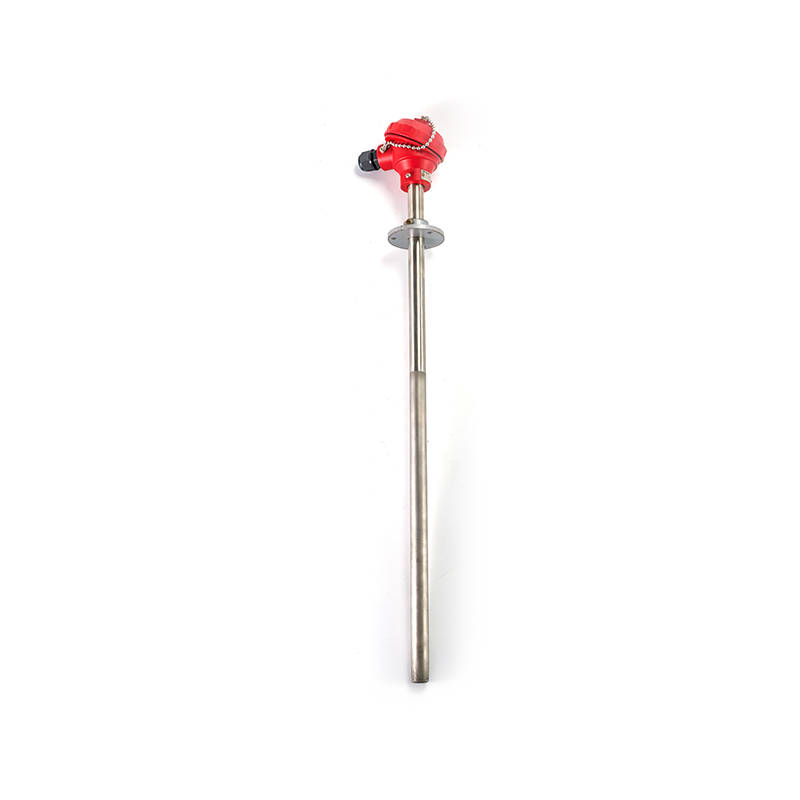 Kulutuskestävä RTD
Kulutussuojamaalitekniikka, korkean kromivalurauta ja korkean lämpötilan seos plasmaputkilla, jot...
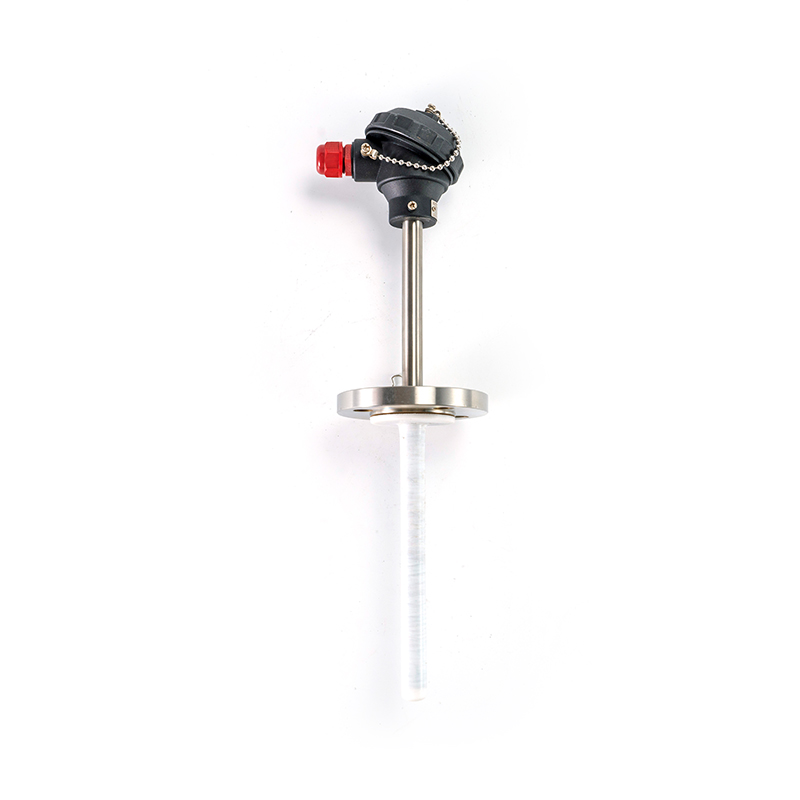 Korroosiota estävä RTD
Voimme tarjota kaikenlaisia erityisiä ja yleisiä korroosionkestäviä materiaaleja syövyttävän ...
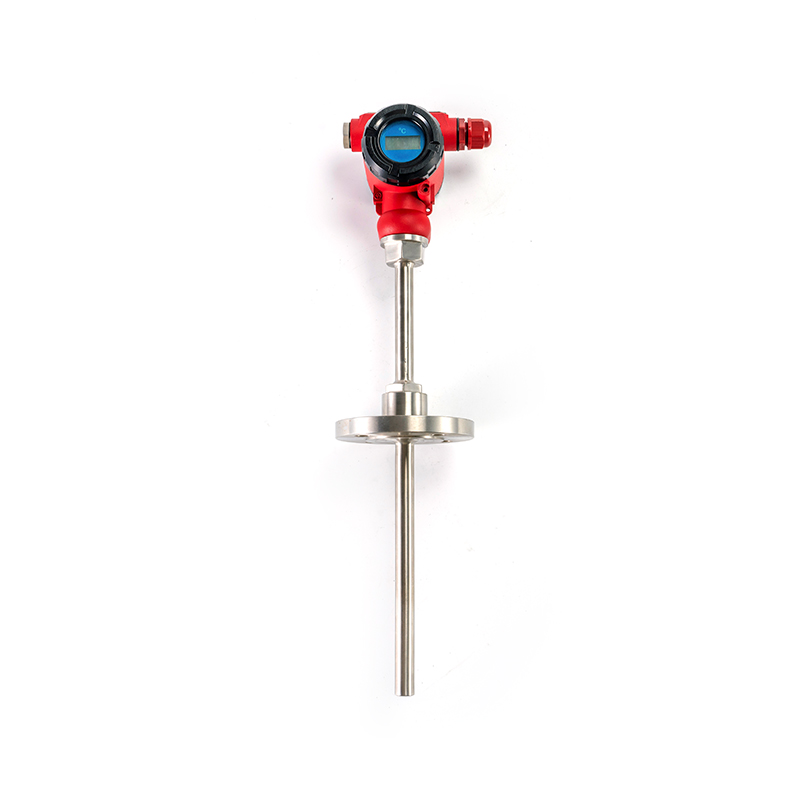 Paikanna Display RTD
Ottamalla käyttöön erilaisia näyttöpäitä, lämpötila-anturi voi saavuttaa arvon paikannusnäytö...
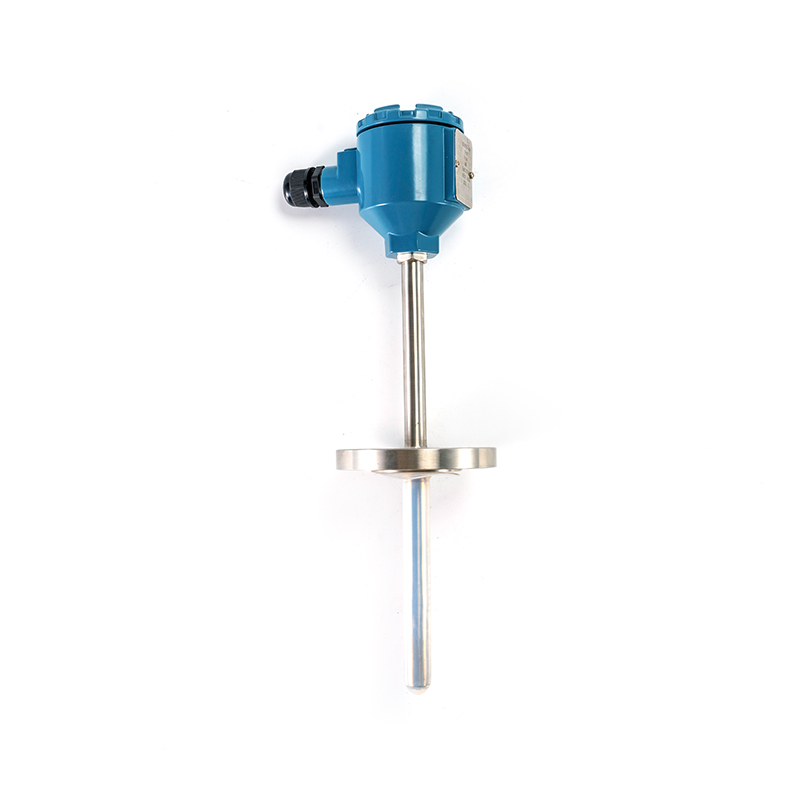 Räjähdyssuojattu RTD
Räjähdyssuojatut RTD-laitteet yleensä ja näyttölaitteet, tallennusinstrumentit, elektroniset tiet...
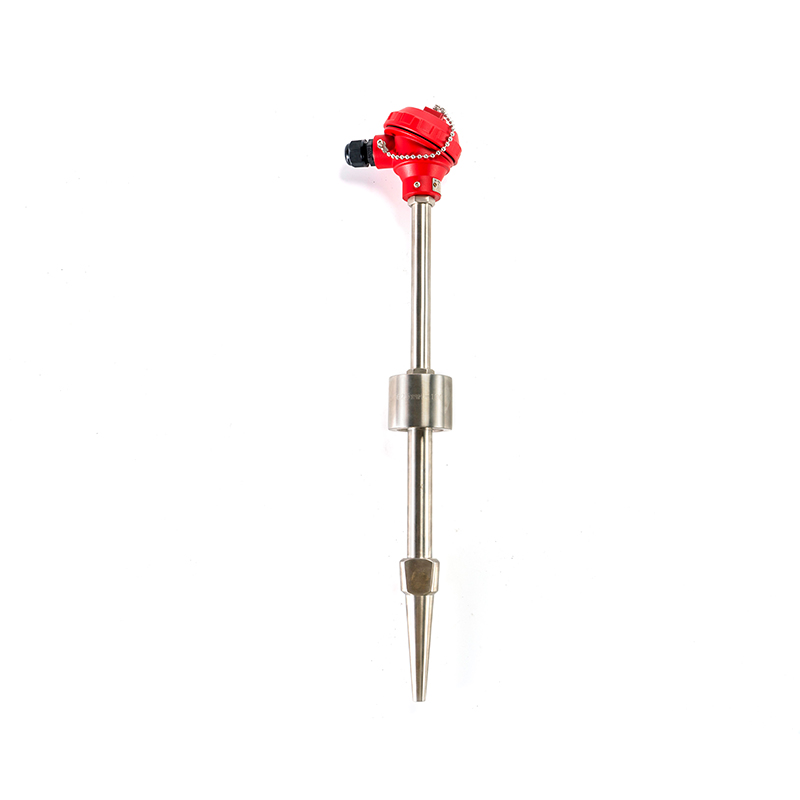 TTK voimalaitokselle
Tämä tuotesarja ottaa täysin huomioon voimalaitoksen käyttäjän erityistarpeet, se ottaa käyttöön ...
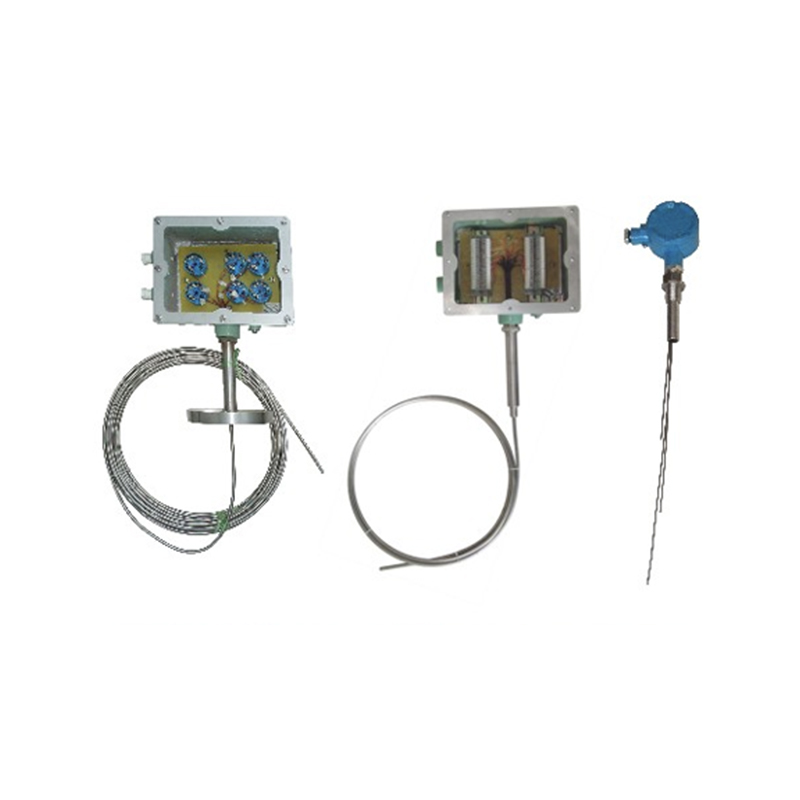 Monipisteinen räjähdyssuojattu RTD
 on teollisuuslämpötila-anturi, joka voi mitata lämpötilaa usei...
1. Määritelmä:
Lämpötilainstrumentit ovat teollisuusautomaatiolaitteita, joita käytetään lämpötilaparametrien havaitsemiseen, näyttämiseen, ohjaamiseen ja tallentamiseen. Ne käyttävät ensisijaisesti anturielementtejä, kuten termopareja, termistoreja ja infrapuna-antureita lämpötilasignaalien muuntamiseksi sähköisiksi tai digitaalisiksi signaaleiksi, mikä mahdollistaa mittauksen, siirron, säädön, hälytystoiminnot ja etäviestinnän. Nämä instrumentit toimivat olennaisina perusilmaisu- ja ohjauslaitteina teollisessa tuotannossa, laitteiden käytössä ja ympäristön seurannassa.
2. Tärkeimmät ominaisuudet:
3. Sovellettavat toimialat:
Metallurgia ja teräs: Masuunien, konvertterien, lämmitysuunien, hehkutusuunien, sulatus- ja lämpökäsittelyprosessien lämpötilan valvonta.
Mekaaninen valmistus: Valu, taonta, hitsaus, karkaisu, laakerien ja moottoreiden lämpötilan nousu sekä ilmakompressorijärjestelmien lämpötilan mittaus.
Perustettu vuonna
Peittää alueen
Kokeneet työntekijät
Rakennusalue
Lämpökäsittelylinjalla, joka vaihtoi suojaputket kuuden viikon välein, ei ollut lämpöpariongelmaa. Siinä oli keraaminen ongelma. Elementit poistuivat käytöstä puhtaina ja ehjinä, mutta putket olivat kuitenkin halkeilleet, halkeilevat tai taipuneet, ja sitä seurannut ajautum...

Ensimmäinen merkki siitä, että ohutkalvon RTD:ssä on jotain vialla, on harvoin dramaattinen epäonnistuminen. Se on hidas erimielisyys viereisen anturin kanssa, lukema, joka hiipii kuumennusjakson aikana, tai erätrendi, joka ei enää vastaa reseptiä. Yhdessä tapauksessa monit...
Meijeriprosessori Itä-Kiinassa etsi kolme viikkoa pastörointivikaa, joka paljastui yhdeksi ristikkäisen termoparin jatkojohdoksi kytkentärasiassa. Tallennin kirjoitti koko ajan uskottavia lukuja, minkä vuoksi tutkinta kesti niin kauan. Lyhyt vastaus on, että monikanavainen ...
900 celsiusasteessa toimiva lämpökäsittelylinja kuluttaa yleensä K-tyypin lämpöparin kahdeksasta neljääntoista kuukauteen. Sama luotain, joka istuu puhtaassa vesisilmukassa 90 celsiusasteessa, kestää usein kahdeksan vuotta tai enemmän. Mikään näistä kahdesta anturista ei nä...
Tämä kategoria kattaa anturit, lähettimet ja näytöt, joita käytetään mittaamaan prosessilämpötilaa teollisuus-, laboratorio- ja koulutusympäristöissä. Lämpötilalaitteet tähän ryhmään kuuluvat kosketusanturit, kuten lämpöparit ja vastuslämpötilan ilmaisimet, kosketuksettomat infrapunalaitteet, mekaaniset bimetallimittarit sekä lähettimet ja digitaaliset näyttöyksiköt, jotka muuttavat anturin signaalin numeroksi, jonka voit lukea tai lähettää muualle. Jokainen laite täällä tekee saman perustyön muuttamalla lämpötilatilan sähköiseksi tai mekaaniseksi lukemaksi, mutta jokainen on rakennettu eri tavalla ja sopii erilaisiin prosessiolosuhteisiin.
Valinta näiden instrumenttien välillä perustuu yleensä laitteen sovittamiseen käyttölämpötila-alueeseen, fyysiseen ympäristöön ja siihen, kuinka tarkka tai nopea ohjauspiirin tulee olla. Alla olevissa osioissa käydään läpi yleisiä tyyppejä, avainominaisuuksia, tyypillisiä toimialoja, kunkin laitteen toimintaa, valintaohjeita, suorituskykyvertailuja ja tämän luokan huoltovinkkejä sekä vastauksia usein kysyttyihin kysymyksiin.
Tämä luokka kattaa anturi-, lähetys- ja näyttölaitteet, joita käytetään prosessin lämpötilan valvontaan monissa teollisissa sovelluksissa.
Viisi laitetyyppiä muodostaa suurimman osan tämän luokan laitteista. Jokainen on rakennettu erilaisen fyysisen mittausperiaatteen ympärille, minkä vuoksi vastenopeus, mekaaninen kestävyys ja tyypillinen sijoitus vaihtelevat niin paljon tyypeistä toiseen.
(1) TermoparitKaksi erilaista metallilankaa, jotka on yhdistetty kärjessä, luovat pienen jännitteen, joka muuttuu lämpötilan mukaan, efekti tunnetaan nimellä Seebeck-ilmiö. Lankapari on yleensä tiivistetyn metallivaipan sisällä, joka on pakattu suojaamaan mineraalieristeellä. Termoparit ovat yleinen valinta uunien, kattilan ja reaktorin valvontaan, jossa sekä laaja lämpötila-alue että mekaanisen rasituksen kestävyys ovat tärkeitä. |
(2) Resistanssilämpötilan ilmaisimet (RTD)Metallielementti, yleensä platina, muuttaa sähkövastusta ennustettavalla tavalla lämpötilan muuttuessa, ja mittauspiiri muuttaa tämän vastuksen muutoksen lämpötilalukemaksi. RTD:t valitaan silloin, kun lukeman on pysyttävä vakaana pitkän käyttöiän ajan, kuten putkistojen ja astioiden valvonta kemian- ja elintarvikelinjoilla. |
(3) Bimetalliset lämpötilamittaritKaksi metallinauhaa, jotka laajenevat eri nopeudella, on liimattu yhteen, joten lämpötilan muutos taivuttaa nauhaa ja siirtää osoittimen kellotaulun yli. Nämä instrumentit antavat yksinkertaisen, paikallisen lukeman prosessipisteessä ilman ulkoista virtalähdettä tai elektronista näyttöä. |
(4) Infrapunalämpömittarit (kosketukseton).Nämä laitteet keräävät pinnan luonnollisesti lähettämän infrapunasäteilyn ja muuttavat sen lämpötilalukemaksi koskematta koskaan kohteeseen. Infrapunainstrumentteja käytetään silloin, kun pinnan koskettaminen ei ole käytännöllistä, kuten liikkuvien laitteiden, sulan materiaalin tai pinnan, jota anturin ei pitäisi häiritä. |
(5) Lämpötilalähettimet ja digitaaliset näyttölaitteetLähetin ottaa raakasignaalin termoparista tai RTD:stä ja muuntaa sen standardoiduksi ulostuloksi, jota ohjausjärjestelmä voi käyttää, kun taas digitaalinen näyttölaite näyttää lukeman paikallisesti numeroina. Yhdessä nämä tuovat kenttäantureiden tiedot keskitettyyn valvonta- tai automaatiojärjestelmään tai yksinkertaisesti antavat käyttäjälle luettavan numeron heti mittauspisteessä. |
Koska jokainen näistä viidestä tyypistä perustuu eri fyysiseen periaatteeseen, niitä ei yleensä voida vain vaihtaa keskenään samassa mittauspisteessä. Esimerkiksi termoparitulon ympärille rakennettua ohjaussilmukkaa ei yleensä voida vaihtaa RTD:hen ilman, että vaihdetaan myös sen mukana tulevaa lähetintä tai tulokorttia.
Lämpöparit, vastuslämpötila-ilmaisimet, bimetalliset instrumentit, infrapunainstrumentit ja lähettimet mittaavat lämpötilaa eri fysikaalisilla periaatteilla, jotka muotoutuvat kuhunkin tyyppiin tyypillisesti asennettuna.
Laitteen käyttämän erityisen tunnistusperiaatteen lisäksi lämpötilainstrumentteja tarkastelevat ostajat yleensä tarkistavat yhteisen suorituskyvyn ja rakenteen ominaisuudet, jotka määrittävät, kuinka hyvin instrumentti kestää todellista tuotantolinjaa. Nämä ominaisuudet kattavat mittauksen kattavuuden, tarkkuusluokan, mekaanisen kestävyyden, ankaran ympäristön kestävyyden, signaalin yhteensopivuuden olemassa olevien ohjausjärjestelmien kanssa ja kaikki instrumenttiin rakennetut lisätoiminnot peruslukeman lisäksi. Kun tarkastellaan näitä tekijöitä yhdessä, ei yksittäisten teknisten tietojen sijaan, saadaan selkeämpi kuva siitä, kuinka instrumentti toimii, kun se on asennettu. Alla oleva luettelo kattaa tärkeimmät ominaisuudet, joita verrataan useimmiten tämän luokan lämpötilainstrumenttien välillä.
Yhdessä nämä ominaisuudet selittävät, miksi lämpötilainstrumentteja käsitellään konfiguroitavana alustana, jossa anturielementti, tarkkuusluokka, signaalilähtö ja asennustapa sovitetaan yhdessä tiettyyn mittauspisteeseen.
Koska anturielementti, tarkkuusluokka ja signaalilähtö tässä luokassa voidaan yhdistää monin tavoin, lämpötilainstrumentit päätyvät määrittämään useille eri aloille yhden kapeaan sovelluksen sijaan. Näillä sektoreilla on yhteistä tarve luotettavalle lämpötilan näytölle, ohjaukselle tai kirjaamiselle tietyssä kohdassa prosessilinjassa, uunissa tai pyörivän laitteen osassa, usein tärinän, syövyttävän altistuksen tai tiukkojen prosessitoleranssien alaisena. Alla olevassa taulukossa on lueteltu useita edustavia sektoreita sekä tyypillisiä valvontapisteitä, joihin yleensä asennetaan lämpöparit, RTD:t, bimetalliset instrumentit, infrapunainstrumentit tai lähettimet.
| Teollisuussektori | Tyypilliset valvontapisteet |
|---|---|
| Petrokemian | Reaktorit, tislaustornit, putkistot, varastosäiliöt ja jalostusyksiköt |
| Sähkö ja energia | Kattilat, höyryturbiinit, generaattorit, lämmönvaihtimet, muuntajat, kaapelit ja uudet energialaitteet |
| Metallurgia ja teräs | Masuunit, konvertterit, lämmitysuunit, hehkutusuunit, sulatus- ja lämpökäsittelyprosessit |
| Mekaaninen valmistus | Valu, taonta, hitsaus, karkaisu, laakerien ja moottorin lämpötilan nousu sekä ilmakompressorijärjestelmät |
| Rakennusmateriaalit | Sementtiuunit, lasinsulatusuunit, keraamiuunit sekä tiilien, laattojen ja tulenkestävän materiaalin tuotanto |
| Ruoka ja lääkkeet | Sterilointi, käyminen, paahtaminen, kylmäketjuvarastointi, lääkereaktorit ja puhdastilojen valvonta |
Xinguo Group Co., Ltd. kehittää ja toimittaa lämpötila-, paine-, taso- ja virtausinstrumentteja, jotka tukevat useita näistä sektoreista, mikä heijastaa laajempaa teknistä lähestymistapaa, jossa lämpötilainstrumentteja tarkastellaan niihin liittyvien prosessiinstrumenttien rinnalla sen sijaan, että ne olisivat eristettyjä komponentteja.
Alla oleva taulukko vastaa yleisiä sovellusympäristöjä kyseiselle ympäristölle useimmin valitun laitetyypin kanssa. Käsittele tätä yleisenä lähtökohtana eikä kiinteänä sääntönä, koska todellinen prosessi voi sisältää useamman kuin yhden näistä tekijöistä kerralla.
| Sovellusympäristö | Yleisesti valittu instrumentti |
|---|---|
| Korkean lämpötilan uunin tai uunin valvonta | Termopari, vaipparakenne |
| Pitkäaikainen vakaa seuranta puhtaassa putkilinjassa | Resistanssilämpötilan ilmaisin (RTD) |
| Paikallinen, sähkötön pisteluku | Bimetallinen lämpötilamittari |
| Liikkuva, vaarallinen tai luoksepääsemätön pinta | Infrapuna lämpömittari |
| Integrointi automaattiseen ohjausjärjestelmään | Lämpötilalähetin digitaalisella näytöllä |
Toiminta-alueen, vastenopeuden, kosketustarpeen ja mekaanisen ympäristön sovittaminen instrumentin rakenteeseen on luotettavampaa kuin pelkkä toimialan etiketin mukainen valinta.
Vasteaika on se, kuinka nopeasti instrumentin lukema saavuttaa todellisen prosessilämpötilan muutoksen, ja se vaihtelee melko vähän tässä kategoriassa käsiteltyjen neljän keskeisen tunnistusteknologian välillä. Tämä ero johtuu pääasiassa fysikaalisesta massasta ja rakenteesta anturielementin ympärillä, ei siihen kiinnitetystä elektroniikasta. Ohutvaippainen termopari tai kosketukseton infrapunalaite reagoi yleensä nopeammin kuin isompi vastuselementti tai mekaaninen valitsinliike. Alla oleva taulukko näyttää tyypillisen vasteajan sekunneissa termoparille, RTD:lle, bimetalliselle instrumentille ja infrapunainstrumentille, joka perustuu kunkin rakennustyypin yleisiin teknisiin viitelukuihin. Tämä vertailu kannattaa käydä läpi ennen kuin määrittelet instrumentin nopeaan kiertoprosessiin, jossa viive vaikuttaa suoraan ohjaustarkkuuteen.
Kaaviossa infrapuna-instrumentti reagoi nopeimmin neljästä, mikä sopii sen kosketuksettomaan mittausperiaatteeseen, koska fyysistä massaa ei ole lämmitettävää tai jäähdytettävää ennen kuin lukema muuttuu. Termopari tulee seuraavaksi ohuen metallivaipan ja pienen sisäisen lämpömassan avulla mittausliitoksen ympärillä. RTD reagoi tässä vertailussa huomattavasti hitaammin kuin termopari, suurelta osin siksi, että vastuselementti ja sen suojavaippa kantavat yleensä enemmän lämpömassaa, ja mittauspiirin itsekuumenemisrajat rajoittavat myös sitä, kuinka nopeasti lukema voi päivittyä. Bimetallinen instrumentti on hitain neljästä, mikä sopii sen mekaaniseen suunnitteluun, koska sidottu metallinauha on laajennettava fyysisesti ja liikutettava osoitinmekanismia sen sijaan, että muuttaisi vain sähköistä signaalia. Tämä ei tee bimetallisesta instrumentista yleisesti ottaen huonoa valintaa, koska monet paikalliset indikaatiopisteet eivät tarvitse nopeaa vastausta, vaan hyötyvät enemmän yksinkertaisesta, itsenäisestä suunnittelusta, joka ei tarvitse ulkoista virtaa. Prosessi, jossa on nopeita lämpötilavaihteluita, kuten suulakepuristuslinja tai nopea eräreaktio, hyötyy yleensä termoparin tai infrapunainstrumentin nopeammasta vasteesta, joka on yhdistetty hyvin viritettyyn säätösilmukkaan. Prosessi, jossa on hidas, tasainen lämpökäyttäytyminen, kuten suuri varastosäiliö, voi yleensä hyväksyä RTD:n tai bimetallisen mittarin hitaamman vasteen ilman todellista vaikutusta ohjauksen suorituskykyyn. Vasteaika riippuu myös ympäröivästä väliaineesta, koska virtaavassa nesteessä oleva anturi reagoi tyypillisesti nopeammin kuin sama anturi, joka istuu tyynessä ilmassa. Koska nämä luvut ovat yleisiä viitearvoja pikemminkin kuin tietyn tuotteen mitattuja tietoja, aikakriittisten ohjaussilmukoiden parissa työskentelevien insinöörien tulee vahvistaa todelliset vasteominaisuudet laitteen toimittajalta määritellyn tarkan rakenteen osalta. Käytännössä monet laitokset käyttävät useampaa kuin yhtä instrumenttityyppiä yhdellä prosessialueella, mikä asettaa nopeampia antureita ohjauskriittisiin kohtiin ja hitaampia, yksinkertaisempia instrumentteja, joissa tarvitaan vain paikallinen näyttö.
Kosketuksettomat infrapuna- ja ohutvaippaiset termoparimallit reagoivat yleensä nopeammin kuin RTD- ja bimetallirakenteet, jotka kuljettavat enemmän lämpöä tai mekaanista massaa anturielementin ympärillä.
Kalibroinnin vakaus on sitä, kuinka tarkasti instrumentin lukema vastaa todellista prosessilämpötilaa kuukausien jatkuvan käytön jälkeen, ja se on erillinen ominaisuus vastenopeuteen tai yhden päivän tarkkuuteen. Jotkut rakenteet säilyttävät alkuperäisen kalibrointinsa tarkemmin ajan kuluessa kuin toiset, suurelta osin siksi, että jokainen anturielementti vanhenee eri tavalla toistuvan lämpösyklin aikana. Tällä on merkitystä huollon suunnittelussa, koska nopeammin ajautuva laite tarvitsee yleensä useammin tarkastuksia vertailupisteeseen nähden. Alla oleva viivakaavio kuvaa havainnollistavaa ajautumistrendiä suhteellisesti prosentteina 12 kuukauden jatkuvan toiminnan ajalta samoilla neljällä edellä käsitellyllä instrumenttityypillä. Tämän yleisen mallin näkeminen auttaa huoltotiimiä suunnittelemaan tarkistusvälit sen sijaan, että soveltaisi samaa aikataulua jokaiseen laitetyyppiin.
RTD-viiva pysyy lähimpänä vaaka-akselia koko 12 kuukauden ajan, mikä heijastaa platinavastuselementin yleisesti vahvaa pitkän aikavälin vakautta, koska sen vastus-lämpötila-suhde pyrkii pysymään yhtenäisenä toistuvien lämpöjaksojen aikana. Termopariviiva osoittaa kohtalaista, melko tasaista nousua, mikä on epäjalometallisen lämpöparilangan tunnustettu ominaisuus, koska seos mittausliitoksessa voi siirtyä asteittain pitkäaikaisessa altistuksessa korkeille lämpötiloille. Infrapunaviiva istuu RTD- ja termoparilinjojen välissä suurimman osan ajasta osoittaen melko vaatimatonta poikkeamaa, joka liittyy useammin asteittaisiin muutoksiin optisessa reitissä, kuten linssin kontaminaatioon, kuin itse elektronisiin tunnistuskomponentteihin. Bimetalliviiva osoittaa jyrkimmän nousevan trendin neljästä, mikä sopii sen mekaaniseen rakenteeseen, koska sidotun metallinauhan toistuva laajeneminen ja supistuminen voi vähitellen vaikuttaa jousen jännitykseen ja osoittimen kohdistukseen ajan myötä. Mikään näistä neljästä viivasta ei osoita äkillistä hyppyä, mikä on odotettavissa, koska jatkuvasti toimivien instrumenttien kalibrointiryömintä on tyypillisesti asteittainen prosessi eikä äkillinen vika. Tämä yleinen kuvio viittaa siihen, että RTD-pohjaiset mittauspisteet voivat usein kestää kauemmin tarkastusten välillä kuin bimetallimittarit, vaikka jokaisen laitoksen tulisi perustaa oma todentamisaikataulunsa sen todelliseen prosessitoleranssiin yleisen kaavion sijaan. Infrapunainstrumenttien kohdalla linssin tai optisen ikkunan puhtaana pitäminen vaikuttaa suoraan siihen, kuinka tarkasti tässä esitettyä drift-trendiä käytännössä seurataan. Korkean lämpötilan uunivyöhykkeillä käytettävien termoparien ryömiminen voi kiihtyä tässä näytetylle tasolle, jos laite käy jatkuvasti lähellä nimellisalueensa huippua. Koska tämä kaavio näyttää havainnollistavia suhteellisia arvoja tietyn tuotelinjan mittaustietojen sijaan, pidä sitä yleisenä suunnitteluviitteenä sen sijaan, että se olisi taattu ryömintäkäyrä mille tahansa yksittäiselle instrumentille. Kunnossapitotiimit yhdistävät tyypillisesti tämänkaltaisen yleisen mallin säännöllisiin ristiintarkistuksiin toissijaista vertailupistettä vastaan, jotta saadaan kiinni ajelehtimisesta ennen kuin se vaikuttaa tuotteen laatuun tai prosessin hallintaan.
RTD:t osoittavat yleensä vahvimman pitkän aikavälin kalibroinnin stabiiliuden neljästä instrumenttityypistä, kun taas mekaaniset bimetalliset instrumentit pyrkivät ajautumaan enemmän pidemmän jatkuvan käytön aikana.
Tarkkuustoleranssi on se, kuinka kauas lukema voi tyypillisesti poiketa todellisesta lämpötilasta normaaleissa käyttöolosuhteissa, ja se annetaan yleensä prosenttilukuna yleisessä teollisuuden vertailumateriaalissa. Pienempi toleranssi tarkoittaa tiukempaa ja tarkempaa lukemaa, kun taas suurempi toleranssi tarkoittaa leveämpää hyväksyttävää marginaalia. Tämä on erillinen ominaisuus vastenopeuteen ja kalibrointiliikkeeseen, vaikka kaikki kolme punnitaan usein yhdessä määritettäessä laitetta vaativaan mittauspisteeseen. Alla oleva sarakekaavio vertailee tyypillistä tarkkuustoleranssia prosentteina lukemasta samojen neljän instrumenttityypin välillä, joita käsiteltiin aiemmin. Tämä vertailu on tarkoitettu yleiseksi viitetiedoksi eikä minkään yksittäisen tuotteen sertifioituksi spesifikaatioksi.
RTD-pylväs on lyhin neljästä, mikä kuvastaa tiukkaa toleranssia, joka yleensä liittyy hyvin yhteensopiviin platinavastuselementteihin ja mittauspiiriin. Termoparipylväs on huomattavasti korkeampi, mikä vastaa laajempaa toleranssia, joka tyypillisesti nähdään epäjalometallisen lämpöparilangan kanssa vastuselementtiin verrattuna, vaikka tämä laajempi toleranssi hyväksytään yleisesti vastineeksi termoparin laajemmasta lämpötila-alueesta ja mekaanisesta kestävyydestä. Infrapunapylväs sijaitsee lähellä termoparipylvästä, koska kosketukseton tarkkuus riippuu suuresti emissiivisyysasetuksen oikeasta sovittamisesta kohdepintaan, ja epäsopivuus on yleinen ylimääräisen lukuvirheen lähde, joka ylittää instrumentin perustoleranssin. Bimetallipylväs on kaavion korkein, mikä kuvastaa mekaaniselle valitsinliikkeelle tyypillistä verrattain laajempaa toleranssia verrattuna elektroniseen anturielementtiin. Laajempi toleranssi ei automaattisesti tee instrumentista sopimatonta, koska monet paikalliset indikaatio- ja yleiset valvontapisteet eivät tarvitse RTD:n tarjoamaa tiukempaa toleranssia. Laitteen valitseminen pelkän toleranssin perusteella, ilman myös vastenopeuden ja mekaanisen kestävyyden punnitsemista, voi johtaa yhteensopimattomuuteen anturin ja sen välillä, mitä prosessi todella tarvitsee. Mittauspisteissä, jotka syöttävät tiukasti kontrolloitua prosessia, kuten kemiallista reaktiota, jolla on kapeat lämpötilarajat, RTD:n tiukempaa toleranssia verrataan usein sen hitaampaan vasteaikaan kohdasta 6. Yleisissä indikaatiopisteissä, kuten varastosäiliössä tai sähkölinjassa, termoparin tai bimetallisen instrumentin laajempi toleranssi on usein hyväksyttävä, kun otetaan huomioon kunkin laajempi valikoima tai yksinkertaisempi asennus. Koska tarkkuustoleranssiluvut vaihtelevat tuotesuunnittelun ja valmistusprosessin mukaan, tarkka toleranssiluokka kannattaa varmistaa instrumentin toimittajalta aina, kun mittauspisteellä on määritelty tarkkuusvaatimus. Yhdistämällä tämä toleranssivertailu kahden edellisen osan vasteaika- ja kalibrointistabiilisuustietoihin antaa täydellisemmän kuvan kuin mikään yksittäinen kaavio yksinään.
RTD:t tarjoavat tyypillisesti tiukimman tarkkuustoleranssin neljästä instrumenttityypistä, kun taas termoparit, infrapunainstrumentit ja bimetallimittarit hyväksyvät kumpikin laajemman toleranssin vastineeksi laajemmasta alueesta tai yksinkertaisemmasta asennuksesta.
Alla olevassa taulukossa on yhteenveto neljästä ydininstrumenttityypistä neljän aiemmin käsitellyn käytännön spesifikaation perusteella, mikä antaa kompaktin viitekohdan tarjousten vertailuun tai mittauspisteen suunnitteluun.
| Erittely | Termopari | RTD | Bimetallinen | Infrapuna |
|---|---|---|---|---|
| Yhteydenottovaatimus | Ota yhteyttä | Ota yhteyttä | Ota yhteyttä | Ei yhteyttä |
| Tyypillinen lämpötila-alue | Levein | Kohtalainen | kapeampi | Kohtalainen |
| Yhteinen lähtösignaali | Millivoltin signaali | Vastussignaali | Mekaaninen kellotaulu | Elektroninen signaali |
| Tyypillinen asennus | Thermowell tai suorahitsaus | Thermowell | Kierteitetty varsi | Kiinteä tai kädessä pidettävä teline |
Alla oleva tutkakaavio yhdistää viisi ulottuvuutta yhteen näkymään: lämpötila-alue, vastenopeus, pitkäaikainen vakaus, mekaaninen kestävyys ja huollon yksinkertaisuus, kukin pisteytetty suhteellisella yhdestä viiteen asteikolla. Tällainen muotoon perustuva vertailu on hyödyllinen juuri siksi, että yksikään instrumenttityyppi ei saa korkeinta arvoa kaikilla ulottuvuuksilla kerralla. Kunkin muodon yleisen ääriviivan lukeminen kertoo yleensä enemmän laitteen käytännön sopivuudesta kuin yksittäisen akselin katsominen yksinään. Lämpötila-alueella hyvin arvostettu malli luopuu yleensä vastenopeudesta tai ylläpidon yksinkertaisuudesta, ja tämä kuvio toistuu monenlaisissa suunnitelluissa instrumenteissa. Kaavio on tarkoitettu tukemaan valintaprosessia kohdasta 5, ei korvaa sitä.
The lämpöpari muoto ulottuu kauimpana lämpötila-alueen akselia pitkin, mikä on linjassa sen yleisen käytön kanssa korkean lämpötilan uunien ja uunien valvonnassa luvusta 2. RTD-muoto ulottuu kauimpana pitkän aikavälin stabiilisuusakselia pitkin, ja se vastaa osan 7 kalibrointiryömintäkuviota, vaikka se vetää huomattavasti taaksepäin vastenopeutta luvussa 6 selostetuista syistä, koska vahvin bimetallinen muoto on osassa 6 selitetyistä syistä. itsenäisessä mekaanisessa liikkeessä ei ole elektronisia komponentteja, jotka epäonnistuvat, ja se sietää yleensä ankarampaa fyysistä ympäristöä kuin elektroninen anturi. Infrapunamuoto erottuu vastenopeuden akselilla kosketuksettoman periaatteensa mukaisesti, mutta pysyy maltillisempana lämpötila-alueella ja pitkäaikaisessa vakaudessa verrattuna termopariin ja RTD:hen. Mikään neljästä muodosta ei johda jokaiselle akselille kerralla, mikä on pikemminkin odotettu tulos kuin yksittäisen mallin puute, koska yhden ominaisuuden parantaminen, kuten raskaamman mekaanisen liikkeen lisääminen kestävyyden vuoksi, yleensä maksaa jotain toisessa ominaisuudessa, kuten vastenopeus. Kun tarkastellaan kaikkia neljää muotoa yhdessä, on helpompi nähdä, että neljä instrumenttityyppiä täydentävät toisiaan sen sijaan, että kilpailevat keskenään samoista sovelluksista. Laitos, jossa on useita eri mittauspisteitä, päätyy usein käyttämään useampaa kuin yhtä instrumenttityyppiä koko laitoksessa ja sijoittaa jokaisen tyypin sinne, missä sen erityinen vahvuus vastaa kyseisen kohdan erityisvaatimuksia. Valmistajan tai toimittajan kanssa työskentelevälle ostajalle tämä tutkavertailu voi toimia lähtökohtana ennen kuin siirrytään osiossa 5 kuvattuihin yksityiskohtaisempiin valintatekijöihin. Koska tässä pisteytys on pikemminkin havainnollistava kuin mitattu laboratoriotieto, tiukkojen suorituskykyvaatimusten omaavien tiimien tulee pyytää erityisiä teknisiä tietoja tarkasteltavasta tuotekokoonpanosta. Kun luet yhdessä yllä olevan taulukon 2 kanssa, tämä kaavio on tarkoitettu tukemaan informoidumpaa keskustelua instrumentin toimittajan kanssa sen sijaan, että se toimisi lopullisena spesifikaationa.
Jokainen neljästä ydininstrumenttityypistä on vahvin eri käytännön ulottuvuuksissa, joten kokonaismuodon sovittaminen todelliseen prosessin prioriteettiin on hyödyllisempää kuin yksittäisen instrumentin etsiminen, joka johtaa joka akselilla.
Pieni joukko johdonmukaisia käytäntöjä tukee luotettavaa pitkän aikavälin suorituskykyä kaikissa neljässä tässä artikkelissa kuvatuissa instrumenteissa. Alla olevat vaiheet noudattavat yleistä järjestystä, jota monet huoltotiimit käyttävät rutiinikierrosten ja ajoitettujen huoltoikkunoiden aikana.
1
Varmista kunkin anturin oikea asennussyvyys ja -suunta, ennen kuin prosessi palautetaan verkkoon. 2
Tarkasta suojus tai kotelon pinta säännöllisesti kulumisen, korroosion tai fyysisten vaurioiden varalta. 3
Tarkista kosketintyyppisten antureiden sähköliitännät ja eristysresistanssi määräajoin. 4
Puhdista linssi tai infrapunainstrumenttien optinen reitti rajoittaaksesi pinnan kontaminaatiosta johtuvaa lukeman poikkeamaa. 5
Tarkista bimetalliinstrumenttien kellon liike ja osoittimen vaste rutiinikierrosten aikana. 6
Tarkista anturin lukemat vertailumittauspisteeseen nähden suunniteltujen huoltoikkunoiden aikana.
Näiden vaiheiden noudattaminen johdonmukaisesti, ei vain silloin, kun lukema ei näy, auttaa kasvia havaitsemaan hitaasti kehittyvän ongelman, kuten asteittaisen vaipan kulumisen tai linssin kontaminoitumisen, ennen kuin se vaikuttaa tuotteen laatuun tai prosessin hallintaan. Kunkin mittauspisteen huoltolokin pitäminen helpottaa myös toistuvien kuvioiden havaitsemista, kuten anturin sijaintia, joka jatkuvasti ajautuu nopeammin kuin muut samalla prosessialueella.
Johdonmukainen asennussyvyyden, vaipan kunnon, sähköliitäntöjen ja vertailun ristiintarkistukset tukevat luotettavaa pitkän aikavälin suorituskykyä kaikissa neljässä instrumenttityypissä.
Lämpötilainstrumenttien valmistajia tai toimittajia vertaillessaan ostajat yleensä tarkistavat, tuottaako yritys omia anturielementtejä ja seoslankaa itse vai kokoaako yritys instrumentteja ulkopuolelta hankituista komponenteista. Toimittaja, jolla on omaa lanka- ja metalliseostuotantoa, on tyypillisesti paremmassa asemassa pitämään kalibrointiominaisuudet yhtenäisinä suuremmassa tilauksessa, koska perusmateriaalia ohjataan tuotannon aikaisimmasta vaiheesta lähtien sen sijaan, että se ostettaisiin riippumattomalta kolmannelta osapuolelta.
Xinguo Group Co., Ltd. on rakennettu tällaisen integroidun mallin ympärille. Yritys perustettiin vuonna 1997 ja sijaitsee Tianchangin kaupungissa, Anhuin maakunnassa. Yritys on kasvanut työllistämään yli 300 henkilöä, mukaan lukien yli 50 ammatillista ja teknistä henkilökuntaa, kuten vanhempia insinöörejä, insinöörejä ja apulaisinsinöörejä. Sen tuotevalikoima kattaa lämpötila-, paine-, taso- ja virtausinstrumentit sekä digitaaliset näyttölaitteet, erilaisia teho- ja ohjauskaapeleita, mineraalieristeisiä lämpökaapeleita, jakelu- ja automaation ohjausjärjestelmiä, instrumenttiventtiilejä ja laboratoriolaitteita, joita käytetään voiman-, öljy-, kemian-, metallurgia-, rakennusmateriaali-, kone-, elintarvike-, ilmailu- ja uuden energian aloilla.
Osana tätä integroitua lähestymistapaa Xinguo Group Co., Ltd. valmistaa myös tarkkoja metalliseosmateriaaleja erityisesti termoparien valmistukseen, ja tuotevalikoimaan kuuluvat K-, N-, E-, J- ja T-tyyppiset lämpöpariseoslangat, kompensaatioseoslankatyypit, kuten KX, EX, NX, JX, TX, KCA, KCB, korkean NC-resistenssin, lämmitysvastus puhdas nikkelilanka, mangaani-kupariseokset ja Monel-lejeeringit, joita käytetään ilmailu-, öljy-, kemianteollisuudessa, konevalmistuksessa sekä energia- ja energiateollisuudessa.
Ostajalle, joka hankkii lämpöpareja, RTD-laitteita, bimetalliinstrumentteja, infrapunainstrumentteja tai lähettimiä tukkutoimittajana, viejänä tai OEM- tai ODM-kumppanina, tällainen alkupään lanka- ja metalliseosominaisuus on käytännöllinen merkki tasaisesta tuotannon laadusta koko tilauksessa, erityisesti mittauspisteissä, joissa monien antureiden sovitettu kalibrointi on tärkeä.
Valmistaja, jolla on omat lanka- ja metalliseostuotannon valmiudet, on yleensä paremmassa asemassa tukemaan mittakaavassa yhtenäisiä lämpötilainstrumenttien tilauksia.
Alla olevat kysymykset kattavat yleisiä seikkoja, jotka tulevat esille verrattaessa lämpötilainstrumentteja tässä artikkelissa kuvattujen neljän keskeisen mittaustekniikan välillä.
Q1: Mikä on tärkein ero termoparin ja RTD:n välillä?Termopari tuottaa pienen jännitteen kahdesta erilaisesta metallilangasta, jotka on liitetty risteykseen, kun taas RTD mittaa ennustettavaa muutosta sähkövastuksessa metallielementissä. RTD:t tarjoavat tyypillisesti tiukemman tarkkuuden ja paremman pitkäaikaisen vakauden, kun taas termoparit kattavat yleensä laajemman lämpötila-alueen ja reagoivat nopeammin. |
Kysymys 2: Milloin kosketukseton infrapunainstrumentti on parempi kuin kosketusanturia?Infrapunainstrumenttia suositellaan yleensä silloin, kun suora kosketus kohdepintaan on epäkäytännöllistä, kuten liikkuvien laitteiden, sulan materiaalin tai pinnan, jota anturin ei pitäisi häiritä. Kohdemateriaalin oikealla emissiivisyysasetuksella on suora vaikutus mittaustarkkuuteen. |
Kysymys 3: Tarvitsevatko bimetalliset lämpötilainstrumentit sähkövirtaa toimiakseen?Ei, bimetalliset instrumentit toimivat sidotun metallinauhan mekaanisen taipumisen kautta eikä vaadi ulkoista virtalähdettä, mikä on yksi syy, miksi se on yleinen paikallisissa, suoraan luettavissa indikaattoreissa. |
Q4: Mikä rooli lämpötilalähettimellä on mittausjärjestelmässä?Lämpötilalähetin säätää ja muuntaa raakasignaalin termoparista tai RTD:stä standardoiduksi lähtösignaaliksi, jolloin lukema voidaan siirtää luotettavasti ohjausjärjestelmään tai näyttää digitaalisesti etäällä anturista. |
Q5: Voiko valmistaja mukauttaa lämpötilainstrumentteja tiettyä prosessia varten?Kyllä, valmistaja, jolla on omat anturi- ja metalliseostuotannon ominaisuudet, voi tyypillisesti mukauttaa vaipan materiaalia, asennuspituutta, liitostyylin ja lähtösignaalin vastaamaan tiettyä prosessia, mikä tukee sekä tukkutilauksia että OEM- tai ODM-kokoonpanoja. |
Q6: Mitä signaalilähtöjä on yleisesti saatavilla integroitavaksi PLC- tai DCS-järjestelmään?Yleisiä standardoituja lähtöjä ovat 4–20 mA, RS485, HART, digitaaliset signaalit ja relekoskettimet, joiden avulla lämpötilamittarit voidaan integroida suoraan olemassa olevaan automaatio- ja ohjausinfrastruktuuriin. |